
Интеллектуальный сварочный участок
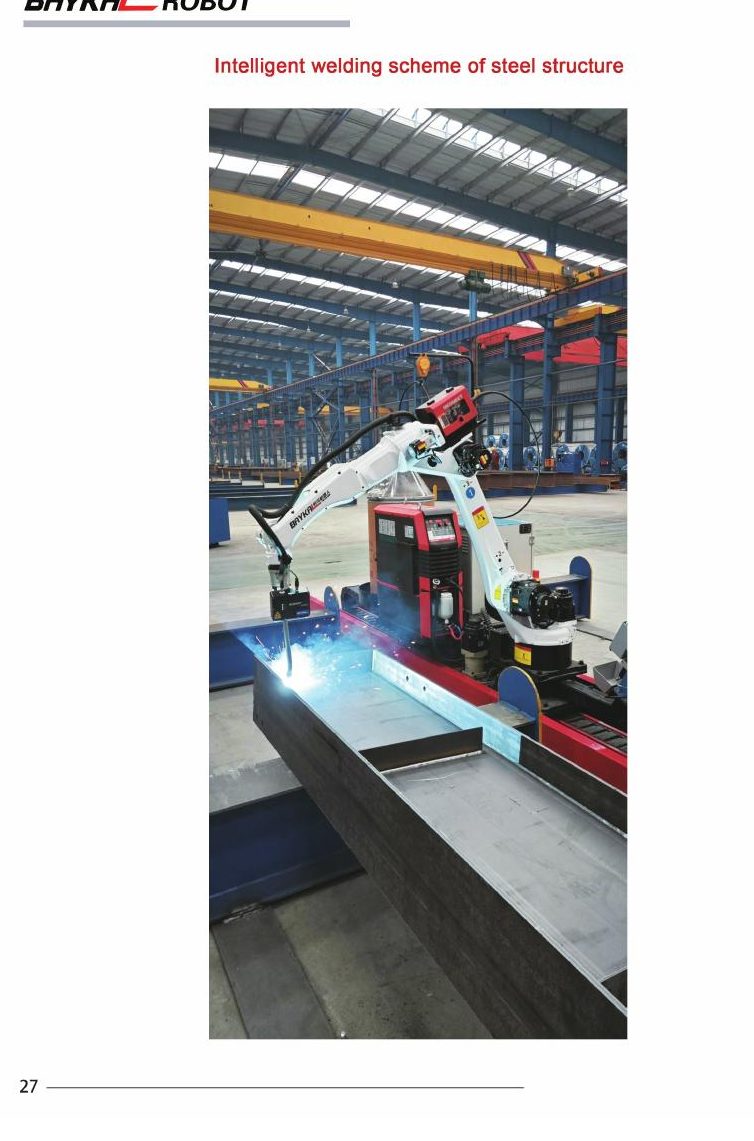
Сварочная ячейка, которая программирует себя сама: сканирует деталь, находит швы, подбирает режим и варит — без ручного обучения робота и без офлайн-программиста в штате.
Где применяется
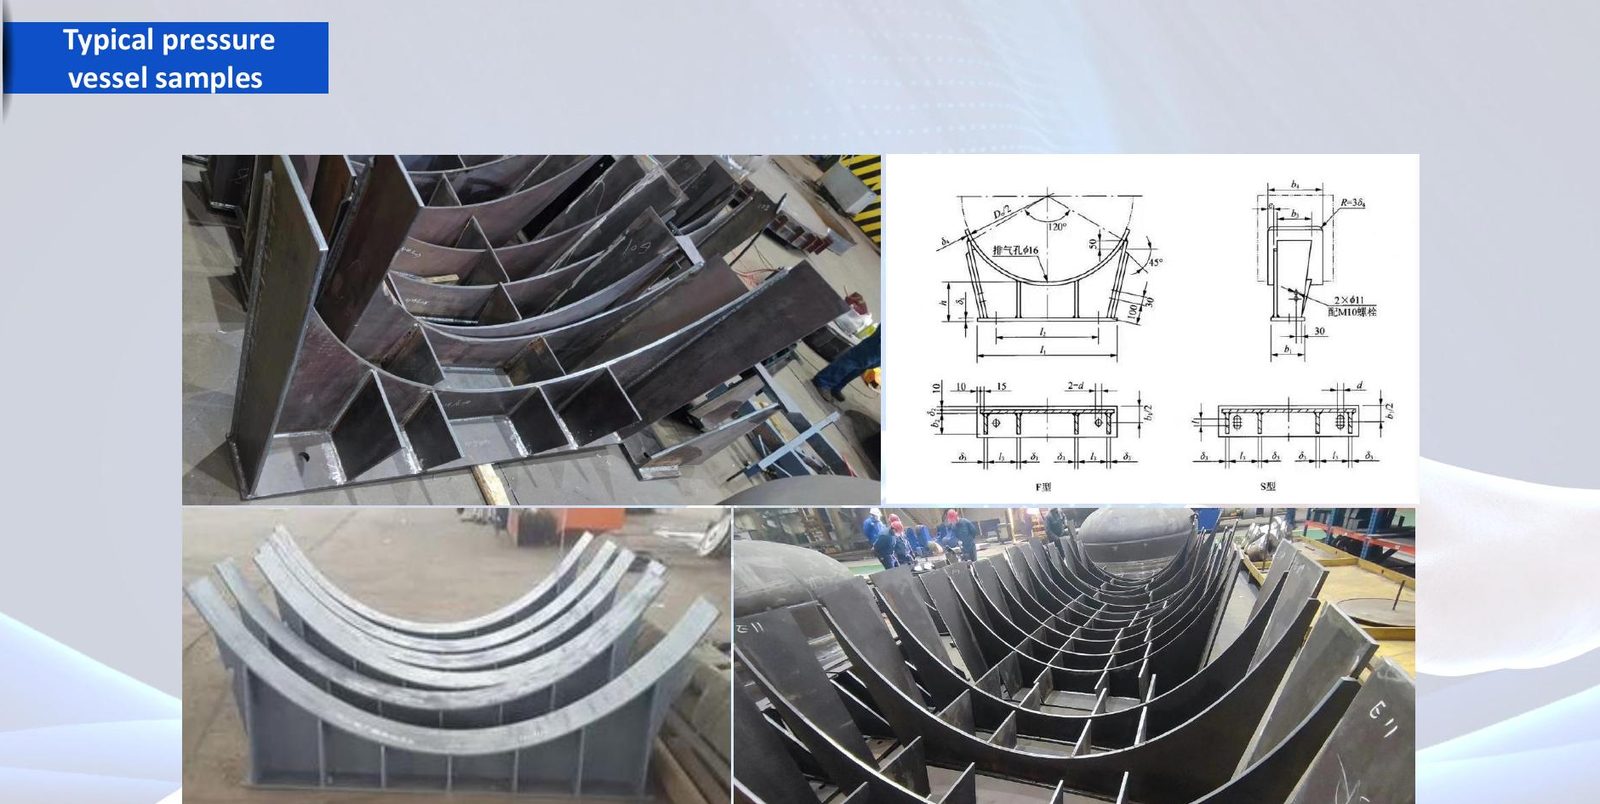
Металлоконструкции, пролётные строения мостов, рамные конструкции, рамы кранов и станков, судовые секции, пяты опор ЛЭП и тяжёлые листовые сварные узлы — малые партии, много исполнений, детали, которые не повторяются.
Две системы, два инженерных пути
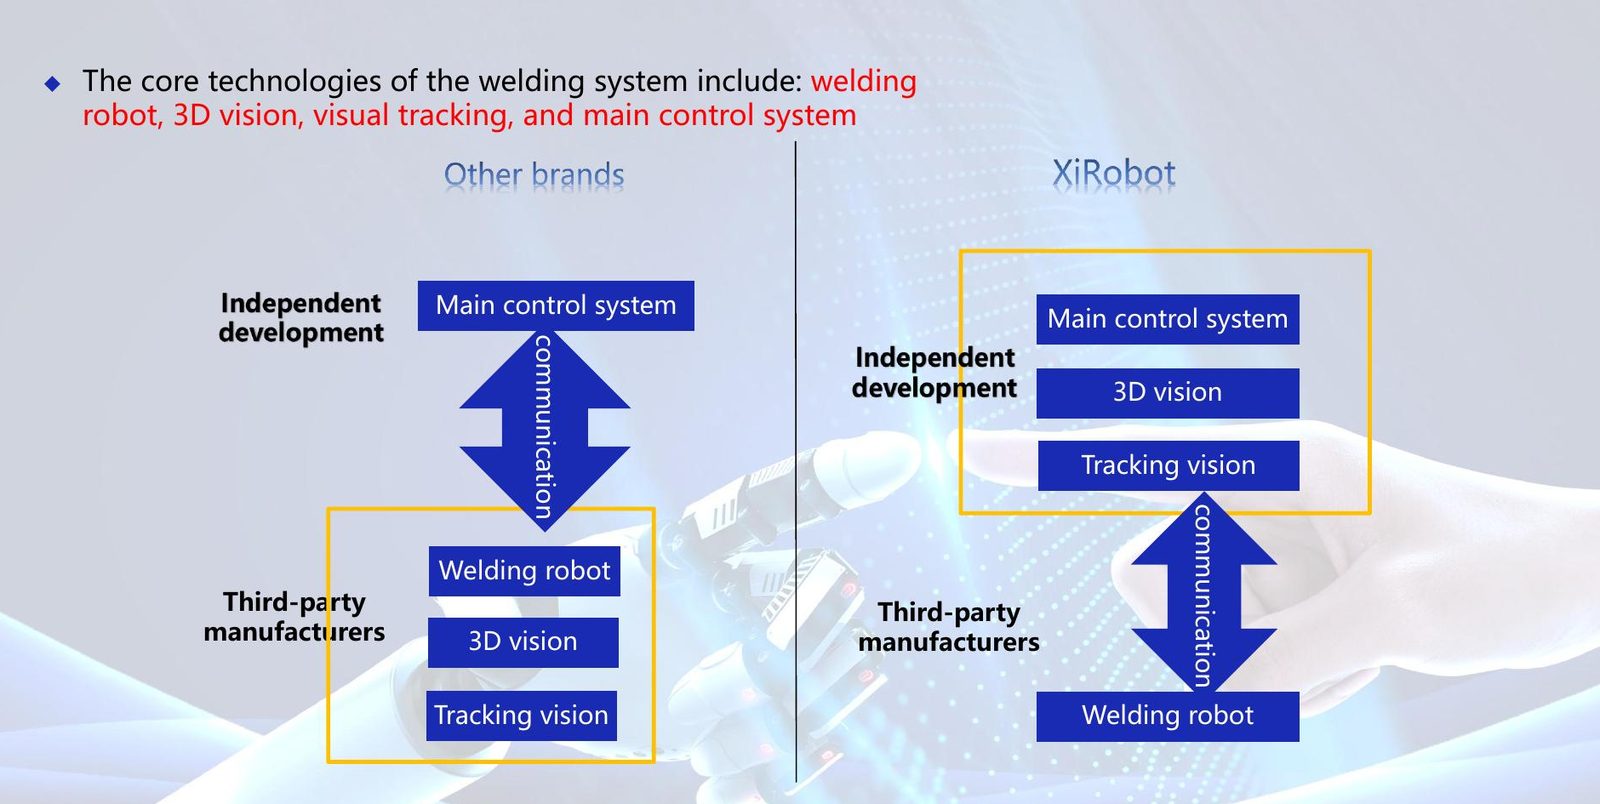
Система S — ведущее сканирование
Глаза и мозг разработаны самим производителем системы, рука закупается. Система управления, трёхмерное сканирование и следящее зрение принадлежат разработчику, поэтому участок находит деталь и швы без модели и допускает, что деталь положили на стол приблизительно, а не точно. Этот путь выбирают там, где чертежи есть, а моделей нет, и где на стол попадает не совсем то, что планировалось.
Система M — единая машина
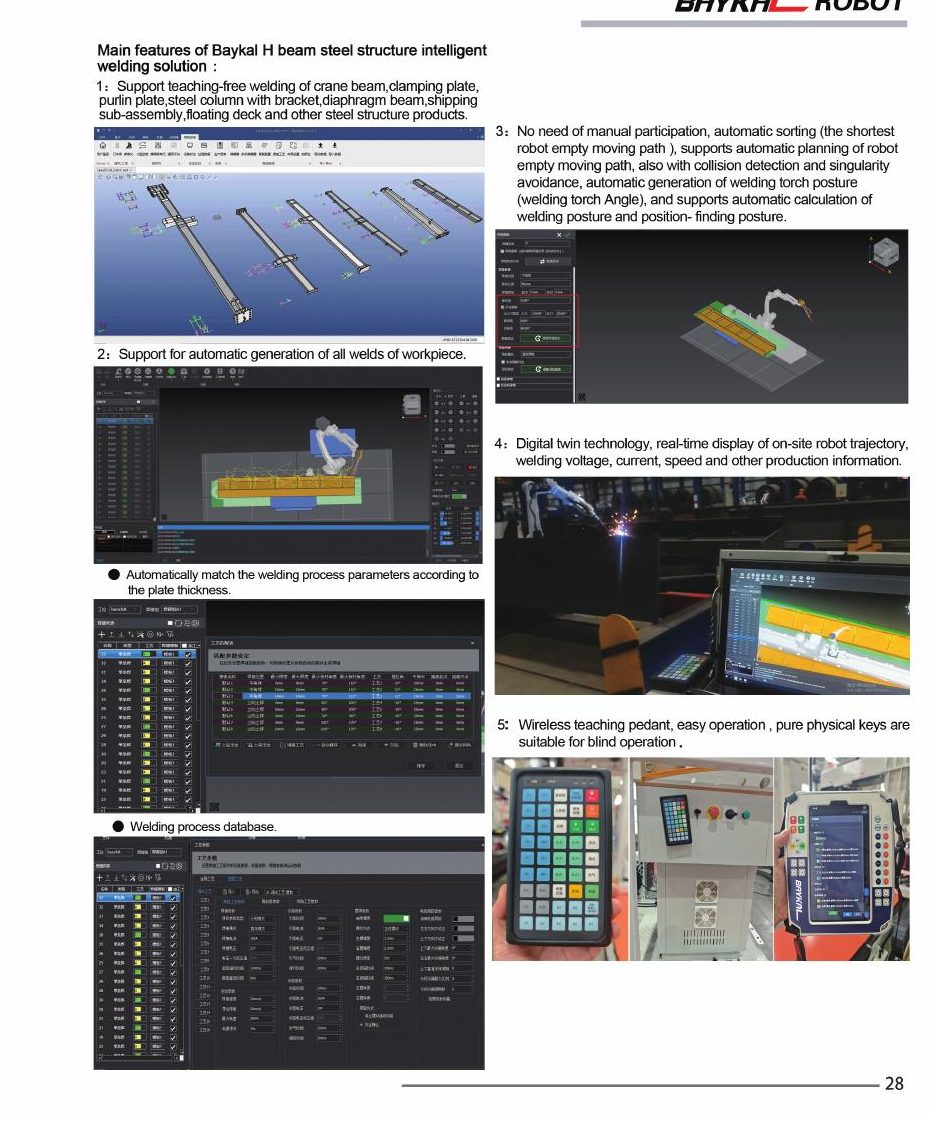
Рука, контроллер и программное обеспечение — один продукт одного изготовителя. Контроллер работает под операционной системой реального времени по шине EtherCAT с циклом планирования 1 мс и интерполирует до четырнадцати осей, поэтому робот на консоли и позиционер, поворачивающий деталь под ним, ведут себя как одна машина, а не как три. Офлайн-программирование читает вашу трёхмерную модель и формирует каждый шов, а опция обратного моделирования строит модель по скану, если модели нет. Этот путь выбирают там, где за весь участок должен отвечать один поставщик и запчасти должны идти из одного источника.
Какая из двух систем подходит, решают ваши детали, а не проспект. Пришлите пять характерных сварных узлов — вернёмся с форматом участка, значением полезного хода и основанием для расчёта такта.
Типовая конфигурация
- Шестиосевая сварочная рука, вылет 1,4–2,0 м
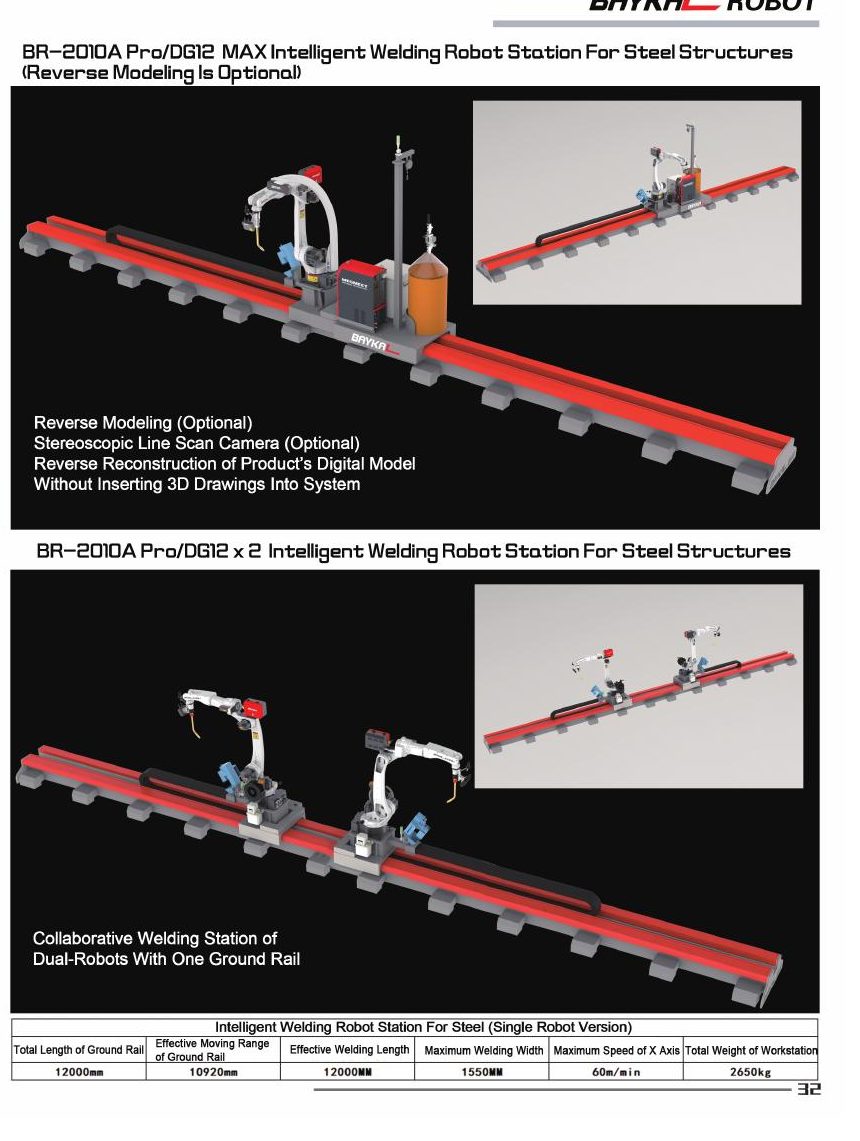
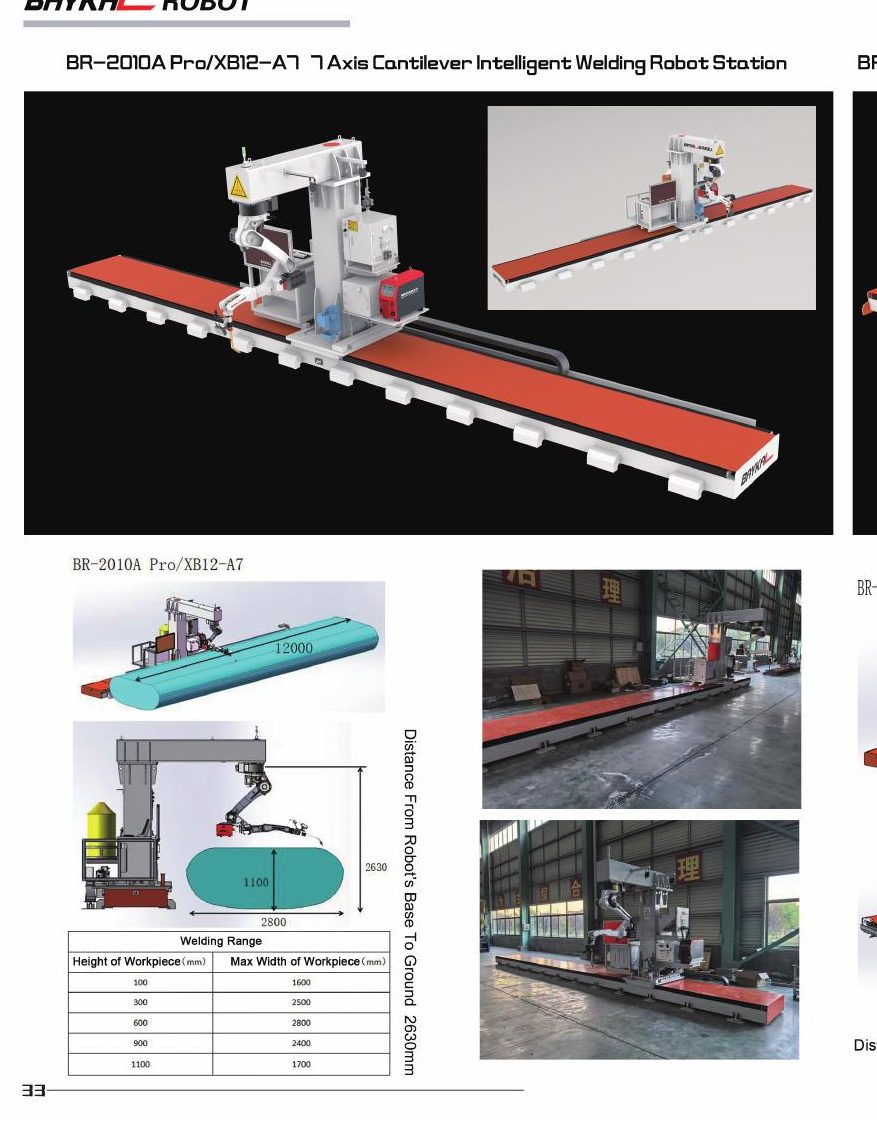
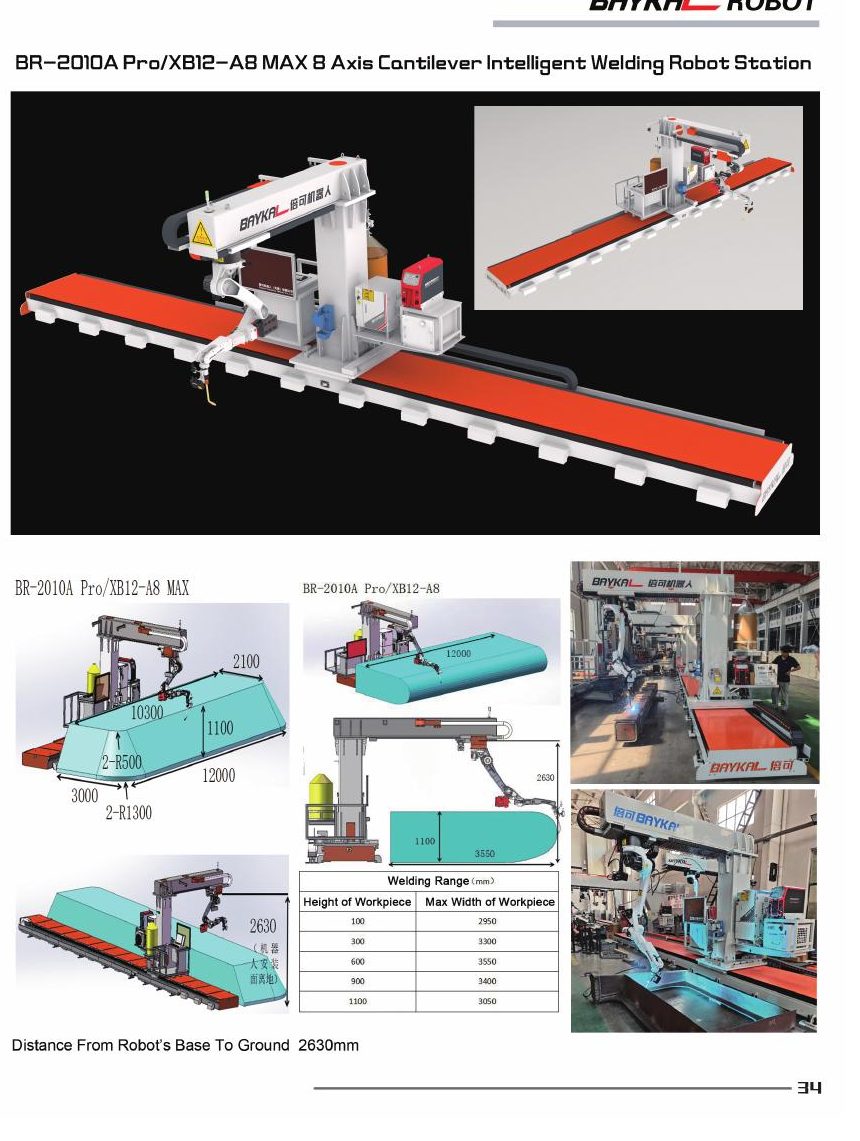
- Седьмая, восьмая и девятая оси: напольный рельс, консоль или портал
- Позиционер как внешняя ось того же контроллера
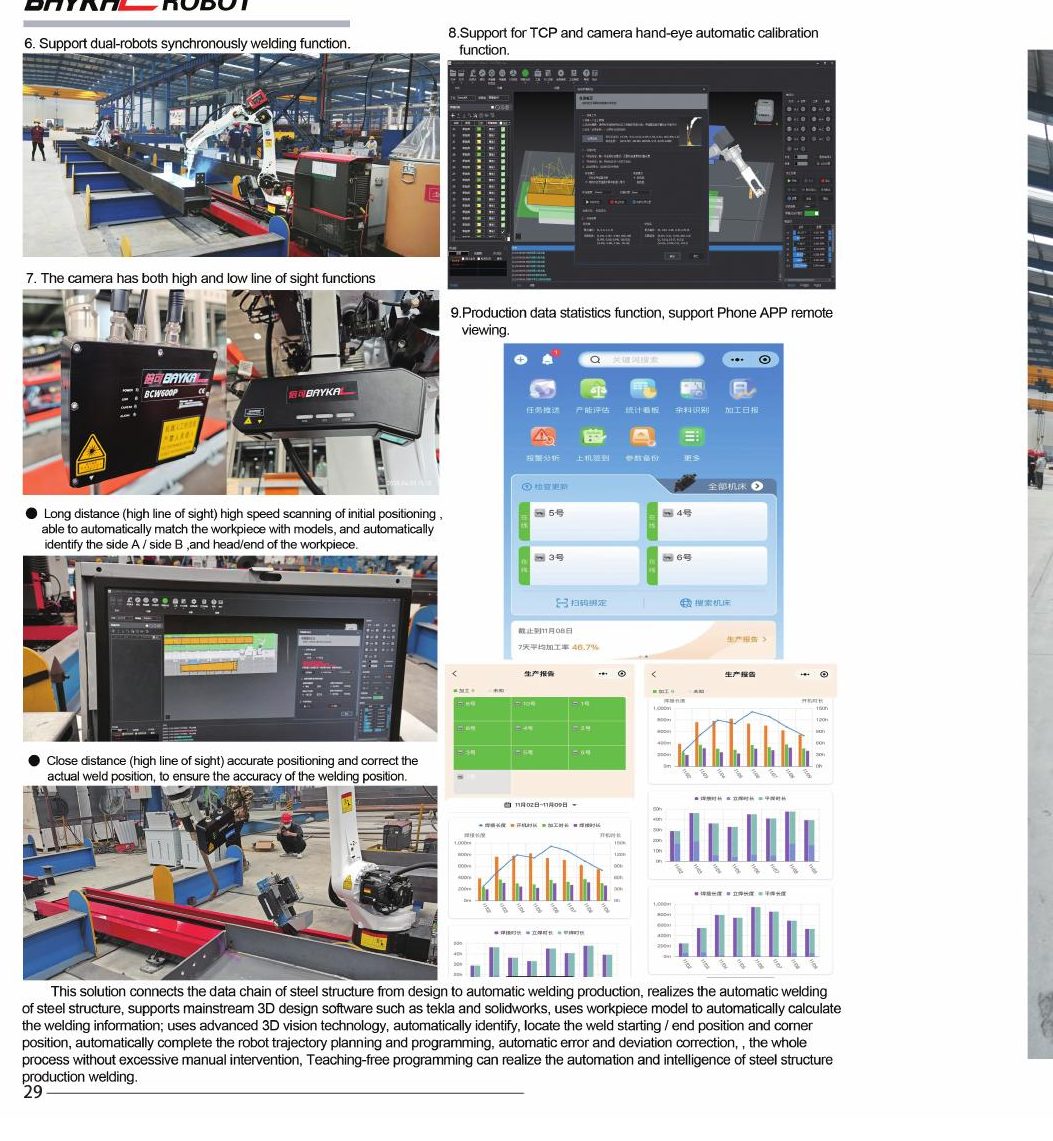
- Панорамный или трёхмерный сканер для поиска детали и швов
- Лазерный датчик слежения, ведущий горелку по реальному шву
- Инверторный источник MIG/MAG: класс 350 А примерно до 3 мм, 500 А с водяным охлаждением свыше 8 мм
- Горелка с водяным охлаждением, противоударное крепление, станция чистки горелки и обрезки проволоки
- Контроллер ячейки с базой режимов, производственным заданием и протоколом сварки; интерфейс MES по запросу
- Ограждение, двери с блокировками, световые завесы, сварочные шторы и вытяжка по компоновке
- Оснастка только там, где деталь нужно удерживать в допуске, — отдельной строкой в спецификации
Участок в фотографиях
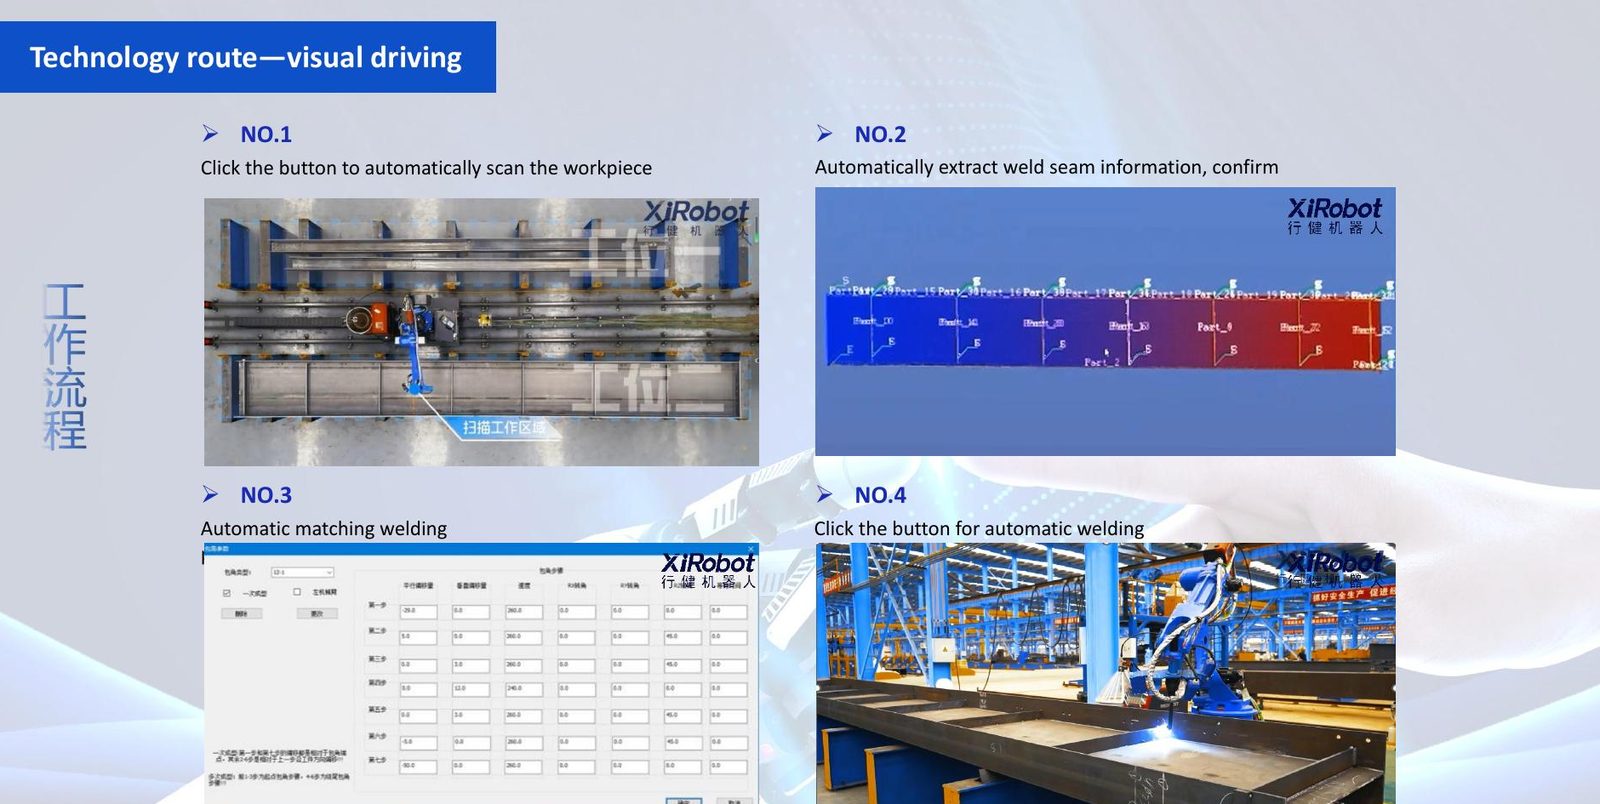
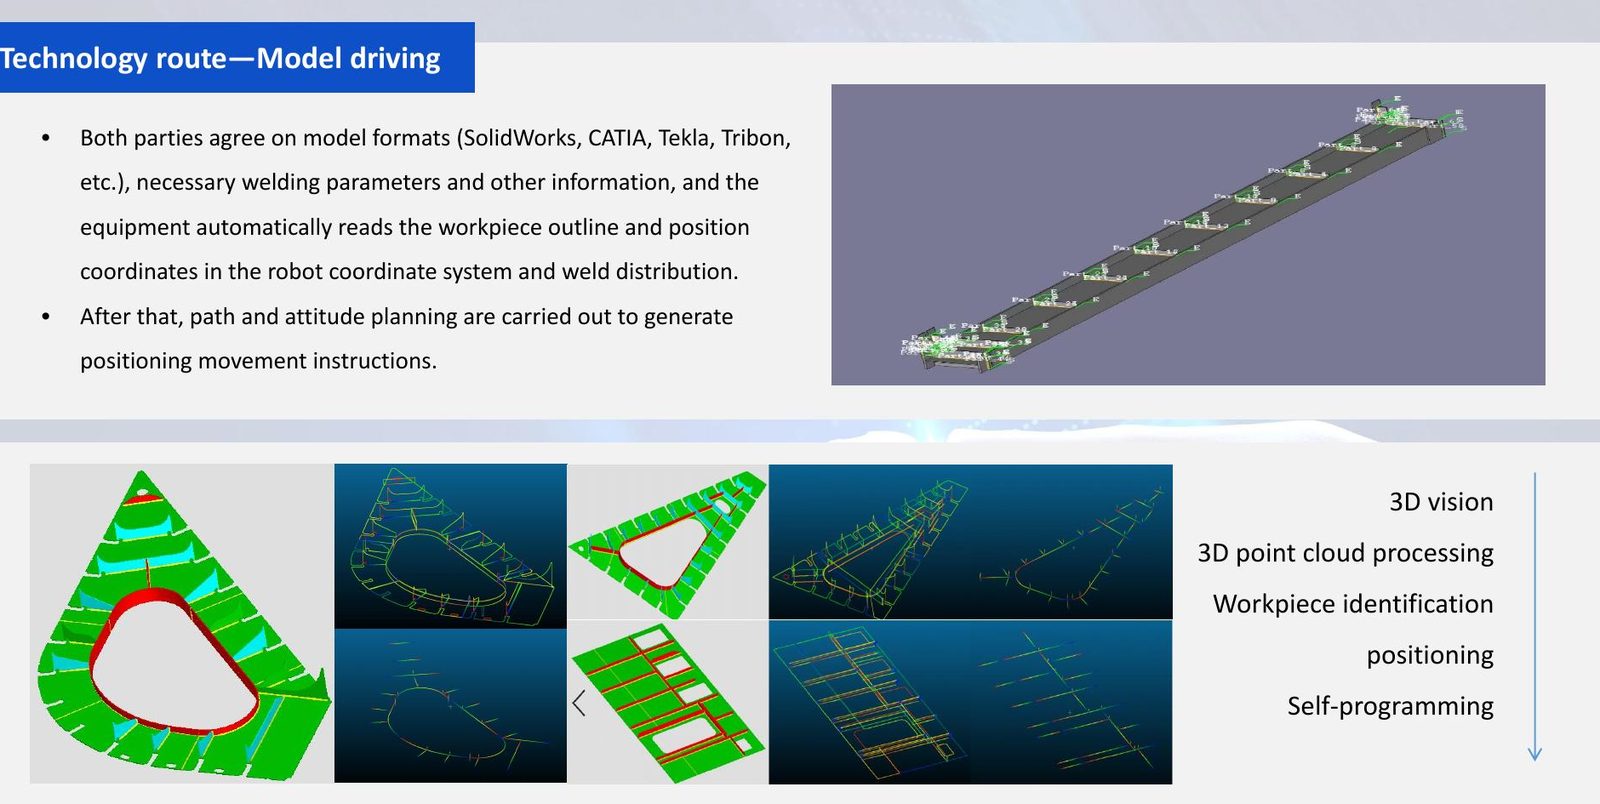
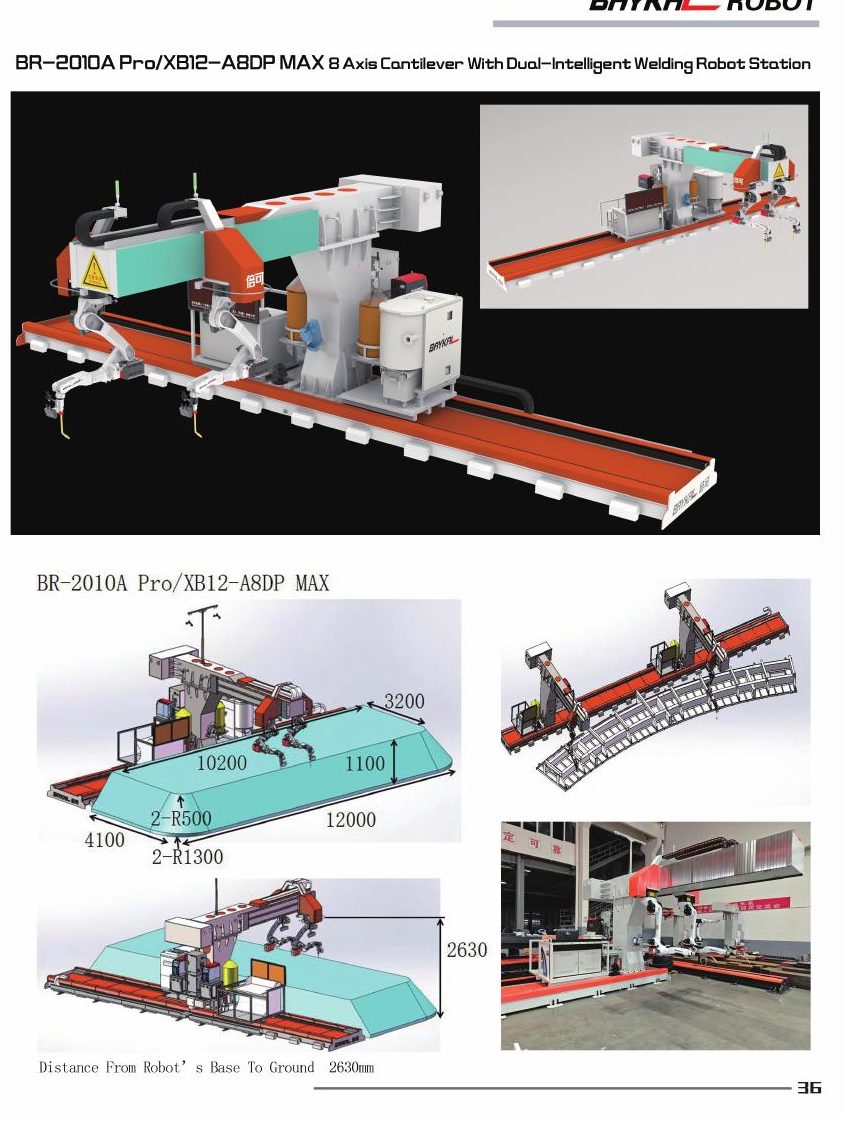
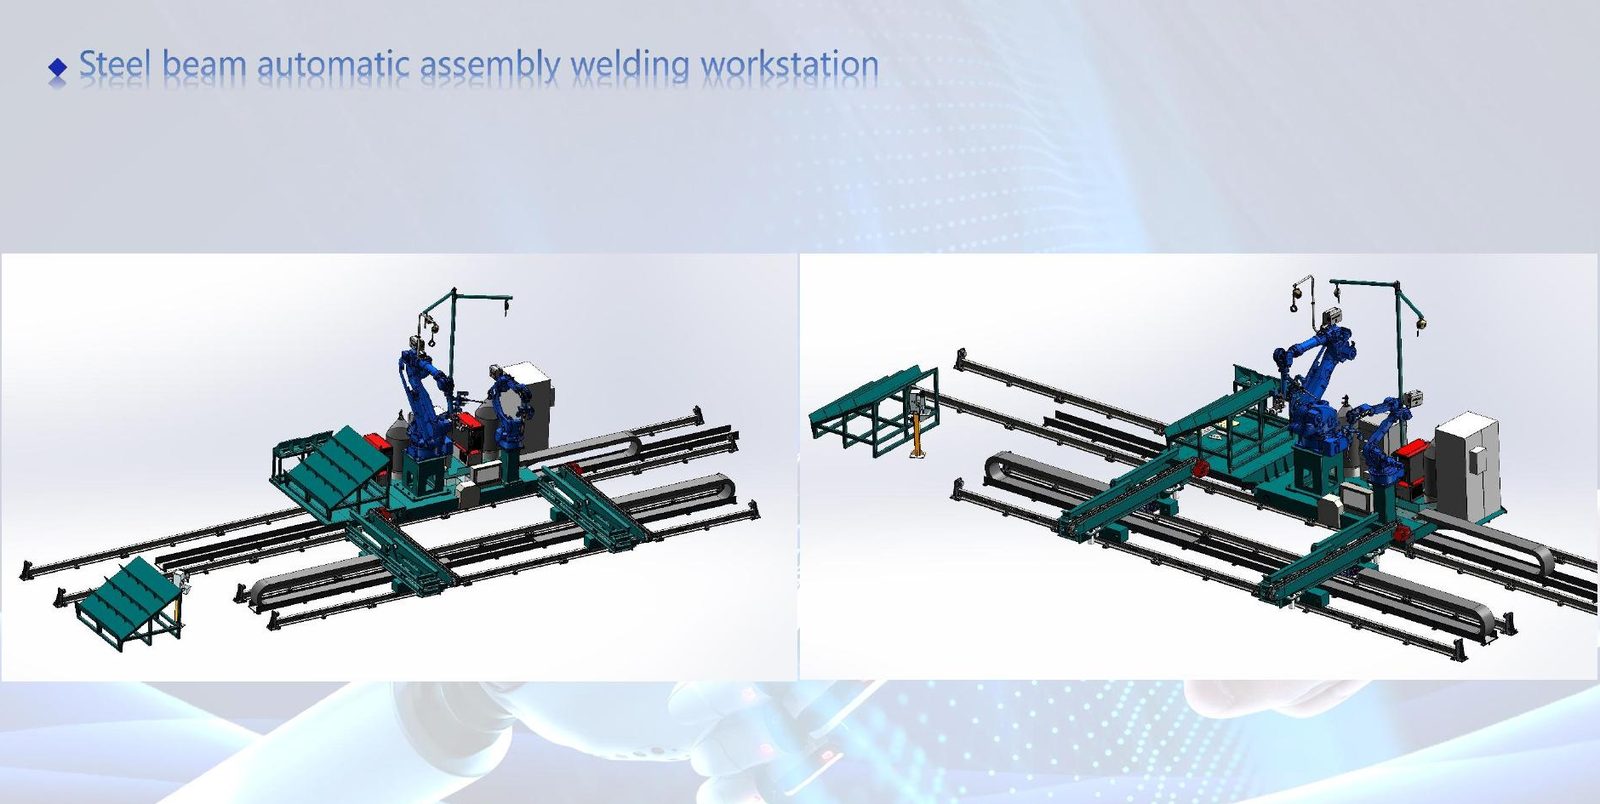
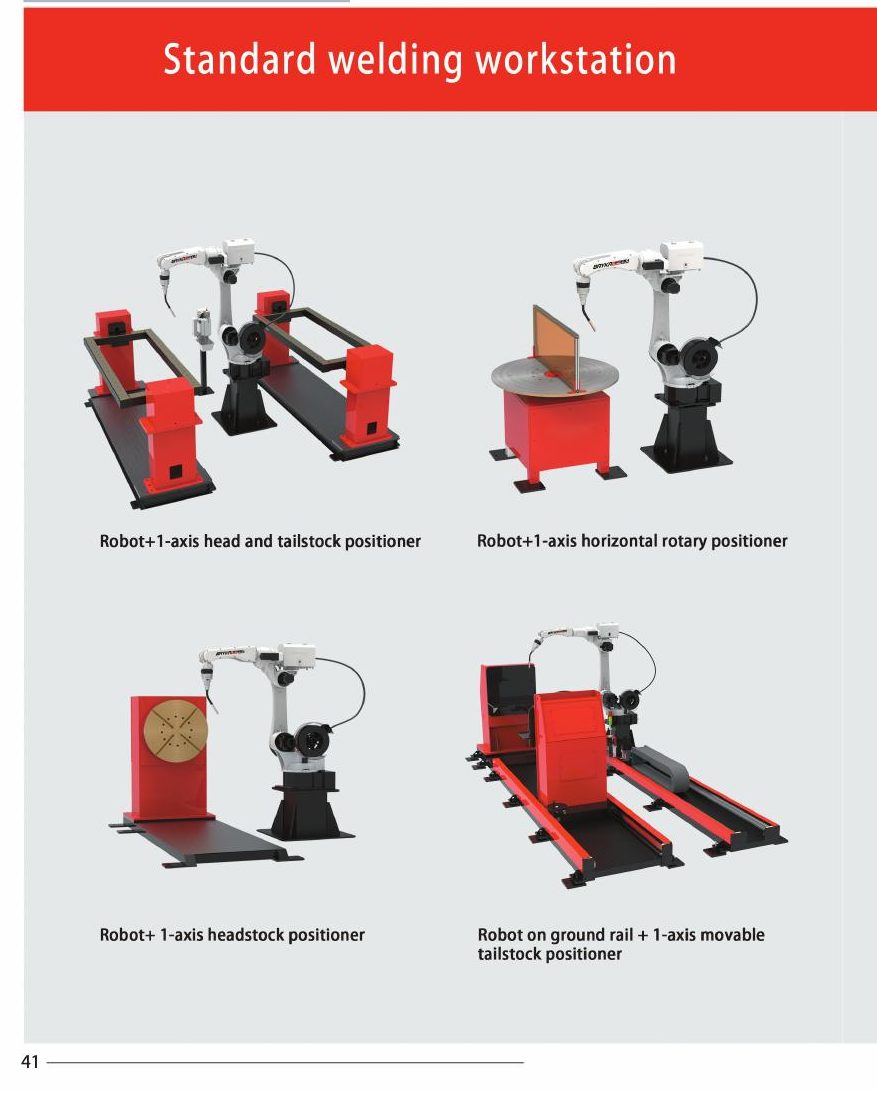
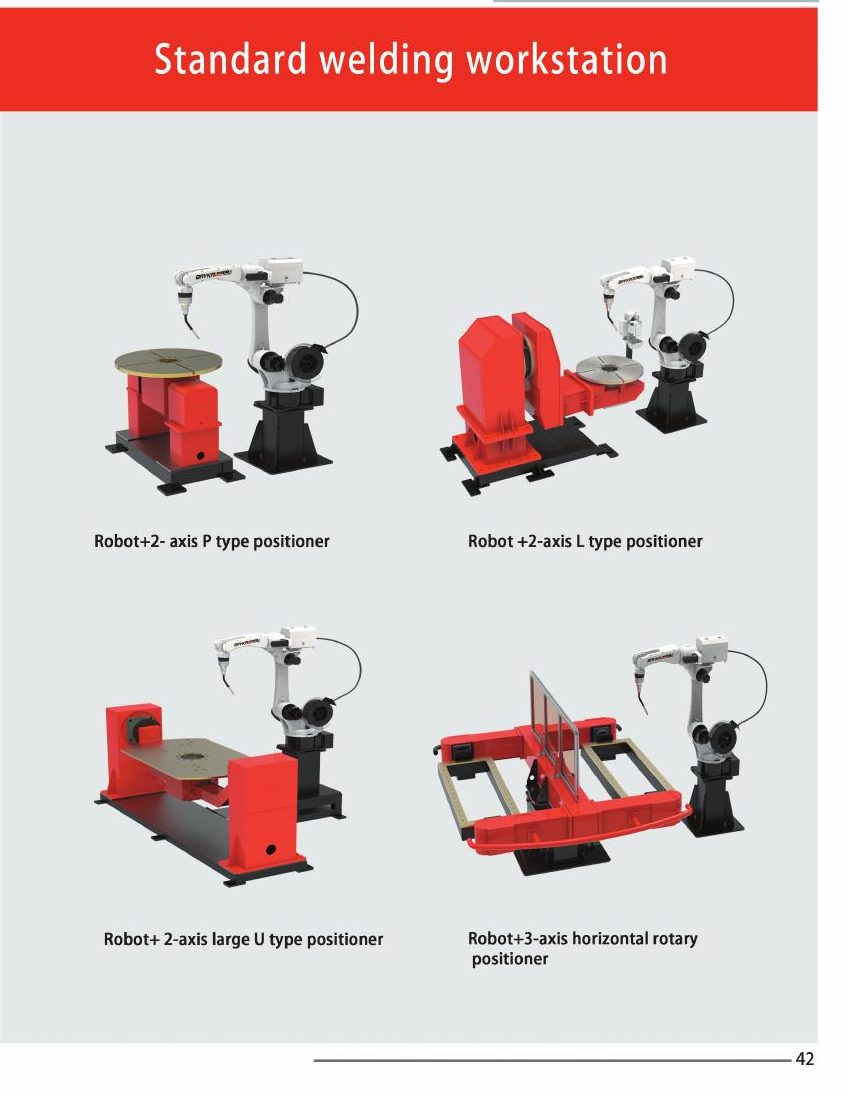
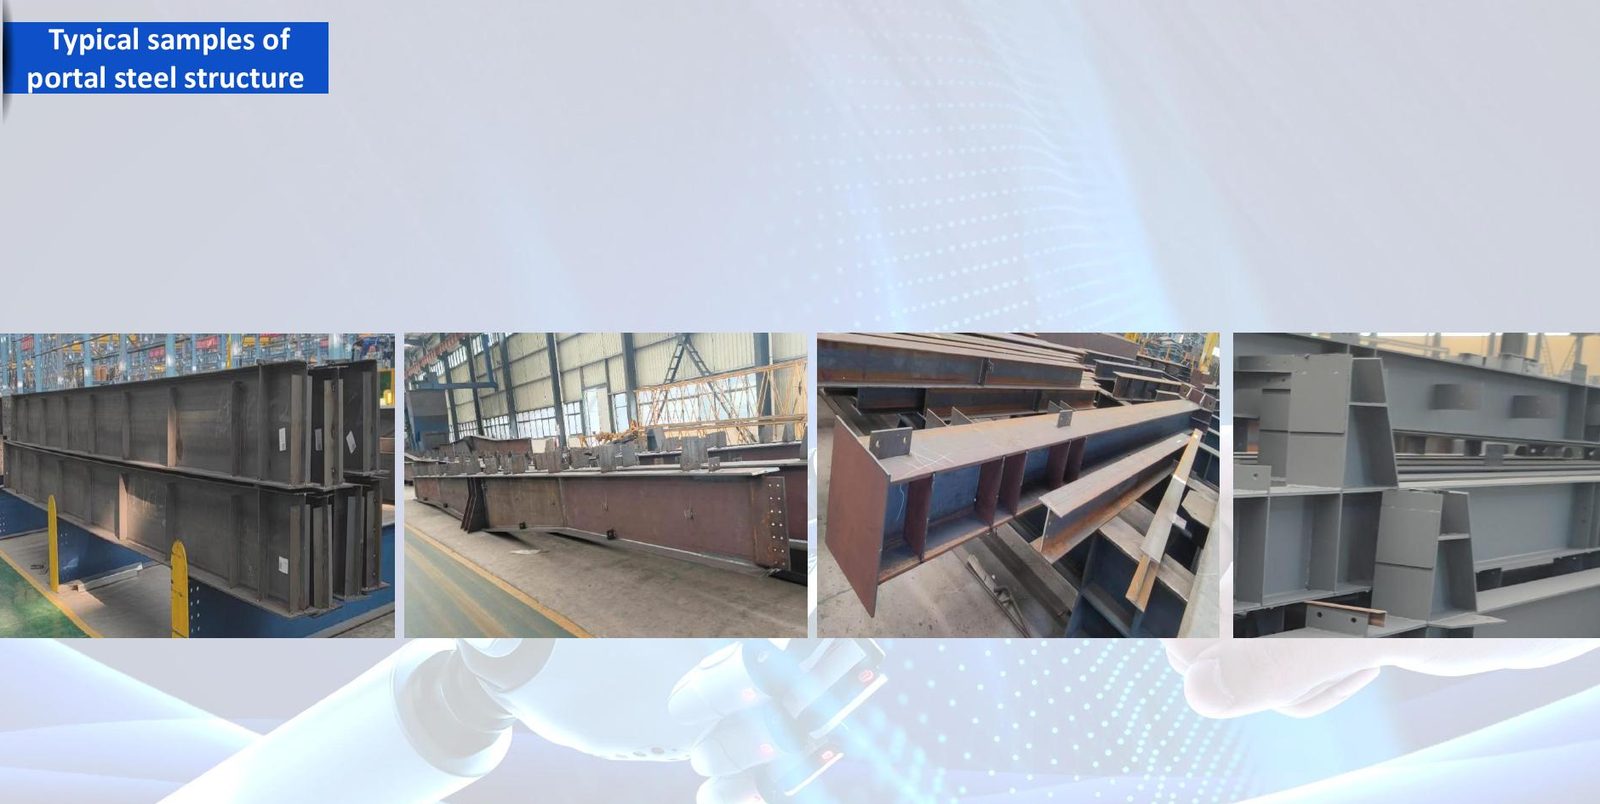
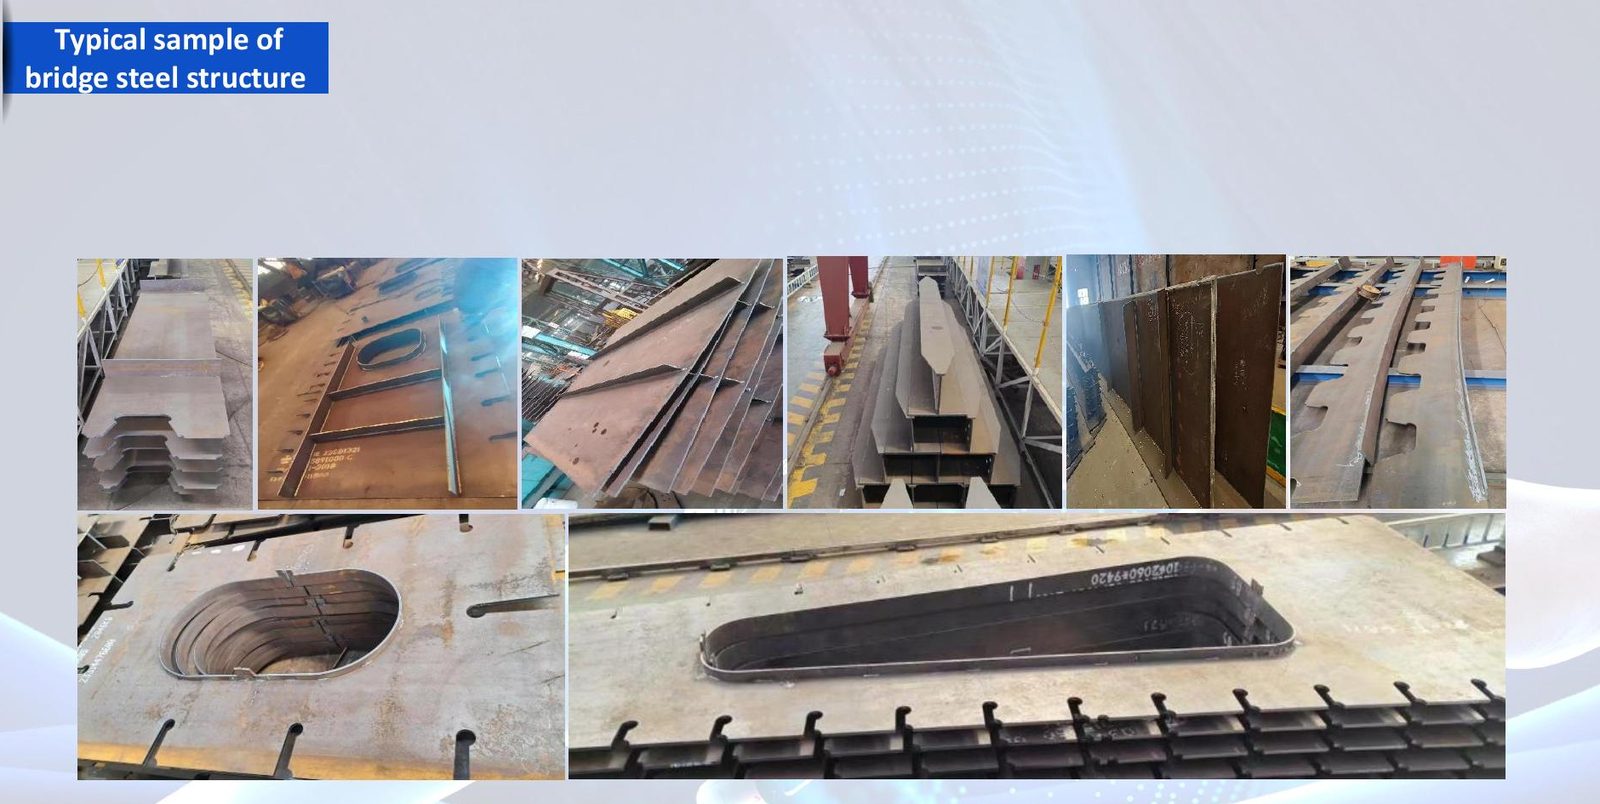
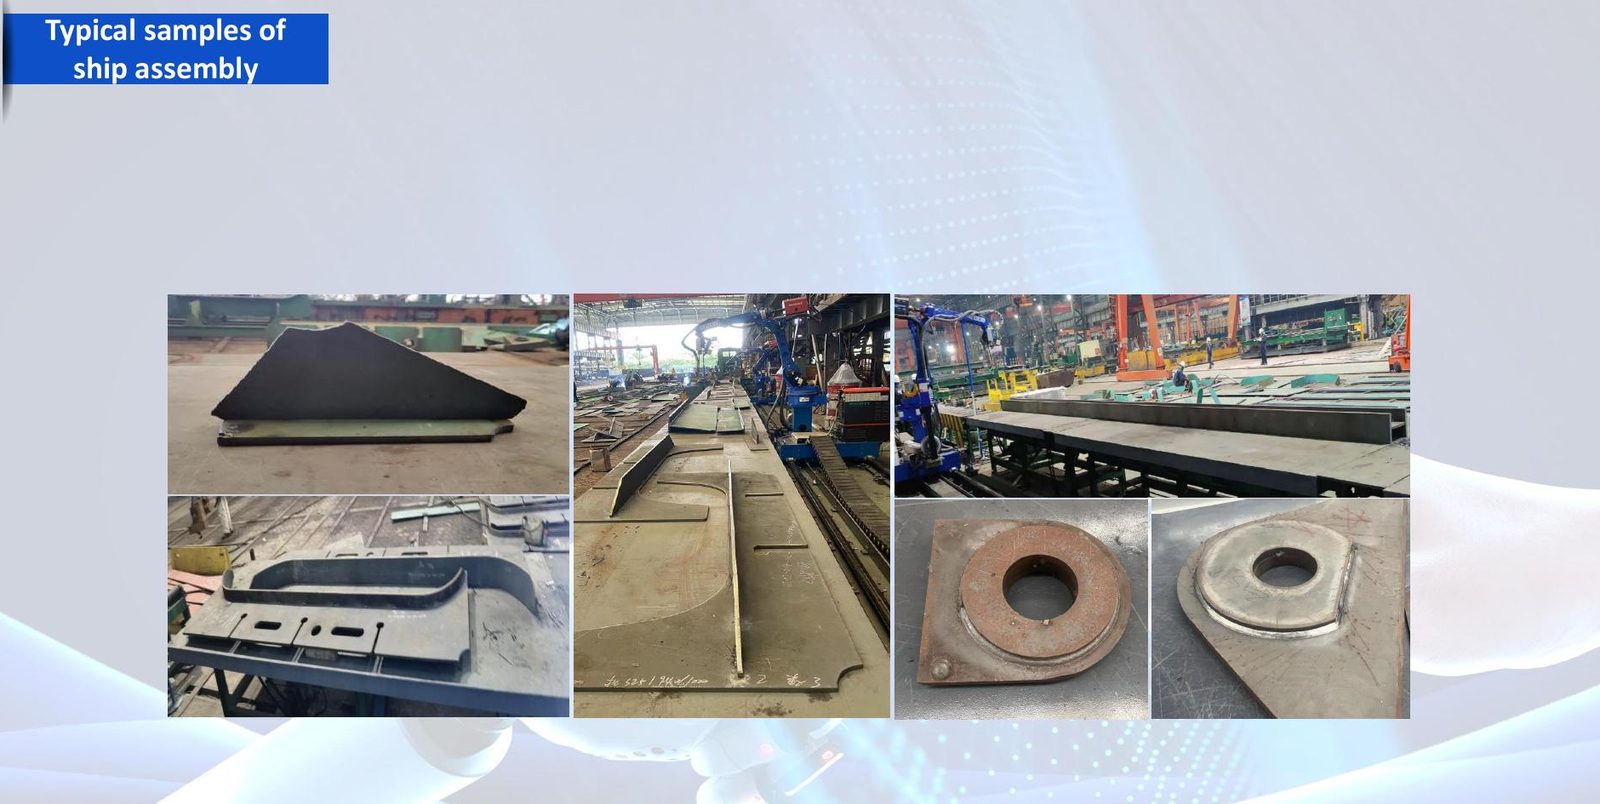
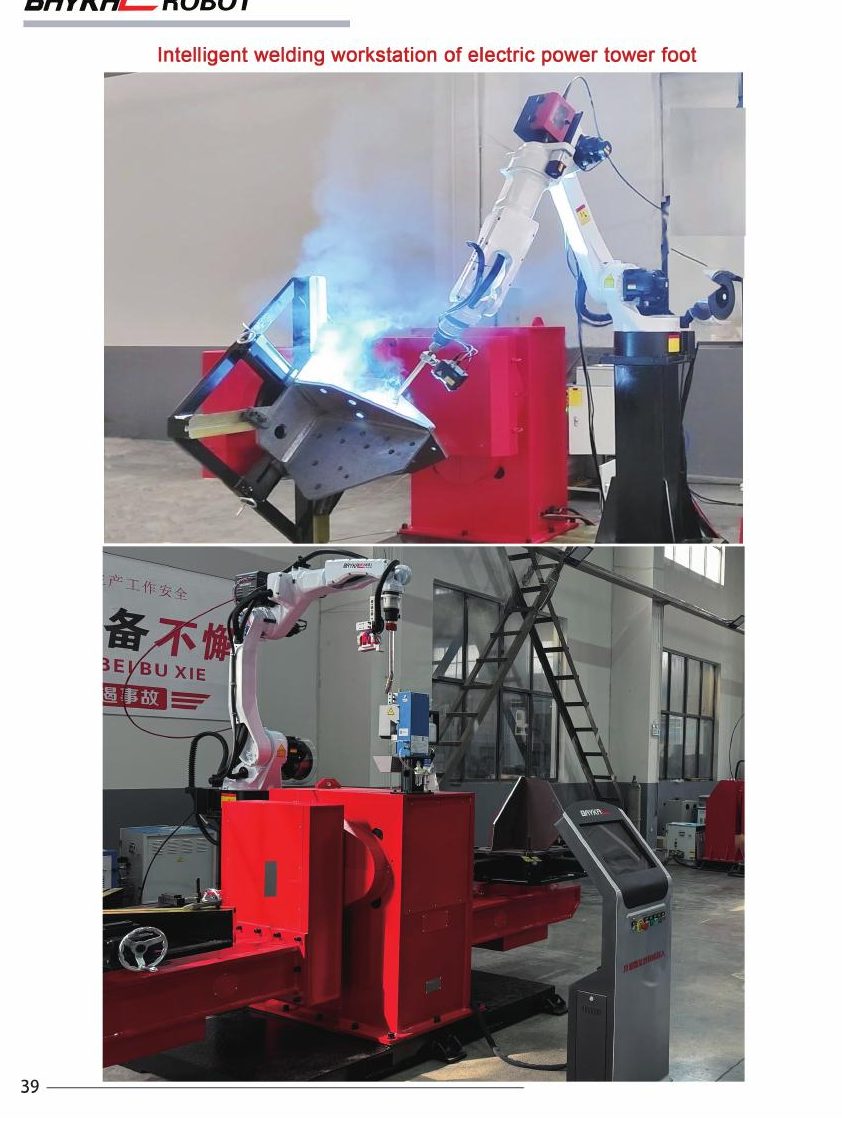
Предварительная интеграция и приёмочные испытания (FAT)
Ячейка собирается, подключается и прогоняется в нашем цехе в Уху до упаковки. Для этого типа участка FAT включает:
- Полезный ход измеряется на готовом участке и вносится в протокол — не длина рельса
- Максимальная ширина и высота сварки проверяются на тех высотах детали, которые указаны в предложении
- Цикл «скан — программа» отрабатывается на детали заказчика, присланной до отгрузки
- Слежение за швом демонстрируется на детали, намеренно смещённой из положения
- Контрольные образцы по технологической карте сварки заказчика (WPS) с визуальным и размерным протоколом
- Непрерывная работа на номинальном режиме с выгрузкой протокола сварки
- Проверка цепи безопасности, блокировок и световых завес по спецификации
Вы присутствуете по видеосвязи или лично; отчёт с измеренными значениями, фото и видео входит в технический пакет.Как проходит предварительная интеграция →
Вопросы, которые нам задают об этой ячейке
Нужен ли нам программист?
Нет. Участок сканирует деталь и пишет программу сам. Если трёхмерная модель есть, он может читать модель. Ваши сварщики остаются сварщиками; никому не придётся становиться программистом робота.
А если трёхмерной модели нет?
Тогда используется путь сканирования, а опция обратного моделирования может построить модель по скану. Для ремонта и единичного производства это обычный случай.
Какой длины рельс?
Спрашивайте лучше, какой полезный ход. Рельс 12 м не даёт 12 м сварки — часть забирают каретка робота и концевые ограничители. На единственной конфигурации, где у нас есть измеренное значение, рельс 12 000 мм даёт полезный ход 10 920 мм. Мы указываем полезный ход, максимальную ширину и максимальную высоту сварки и измеряем их при приёмке.
Сварит ли он нашу деталь?
Пришлите пять характерных сварных узлов — чертежи или модели, толщину листа, длину швов и размер партии. Формат участка вытекает из деталей, а не из проспекта.
Заменит ли он наших сварщиков?
Он заменяет длинные, протяжённые, однообразные швы. Сборка, прихватка, ремонт в положении и контроль остаются за людьми.
А сосуды под давлением и трубопроводы?
Участок для работы с сосудами мы поставляем только там, где у вас есть аттестованная технология сварки и разрешение по нормам. Мы не продаём участок как путь к аттестации, которой у вас нет, и кольцевую сварку трубопроводов не предлагаем вовсе.
Почему на этой странице нет примеров проектов?
Потому что пришлось бы назвать заказчиков, которые на это не соглашались. Вместо этого мы публикуем приёмочные испытания: перечень того, что измеряется на вашем участке до отгрузки, и протокол, который вы получаете вместе с ним.
Срок поставки и сертификация?
Уточняются по проекту — и то и другое подтверждается письменно вместе с предложением.
Опишите участок за один раз
Опросный лист для этого типа участка сохраняется по мере заполнения и выдаёт номер обращения; файл Word — тот же лист для отправки по почте. Чертежи и фото — на sales@livespower.com с указанием номера. Цена не называется до того, как известны деталь, спецификация и такт.
Заполнить онлайн → Скачать Word (.docx)
Или без ожидания: заказать техническое предложение S1 от 6 500 CNY — полностью зачитывается в стоимость оборудования, возвращается, если такт недостижим.Услуги и цены →