
Poste de soudage intelligent
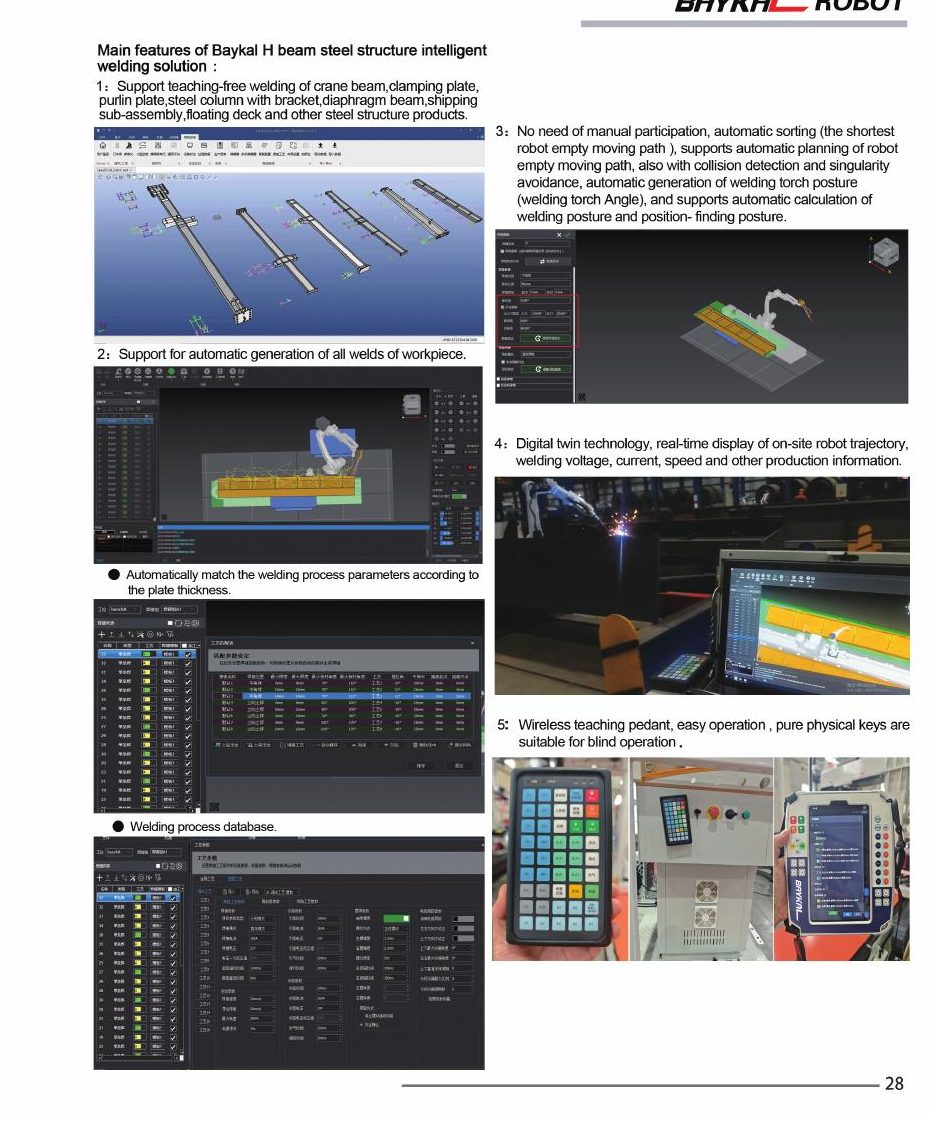
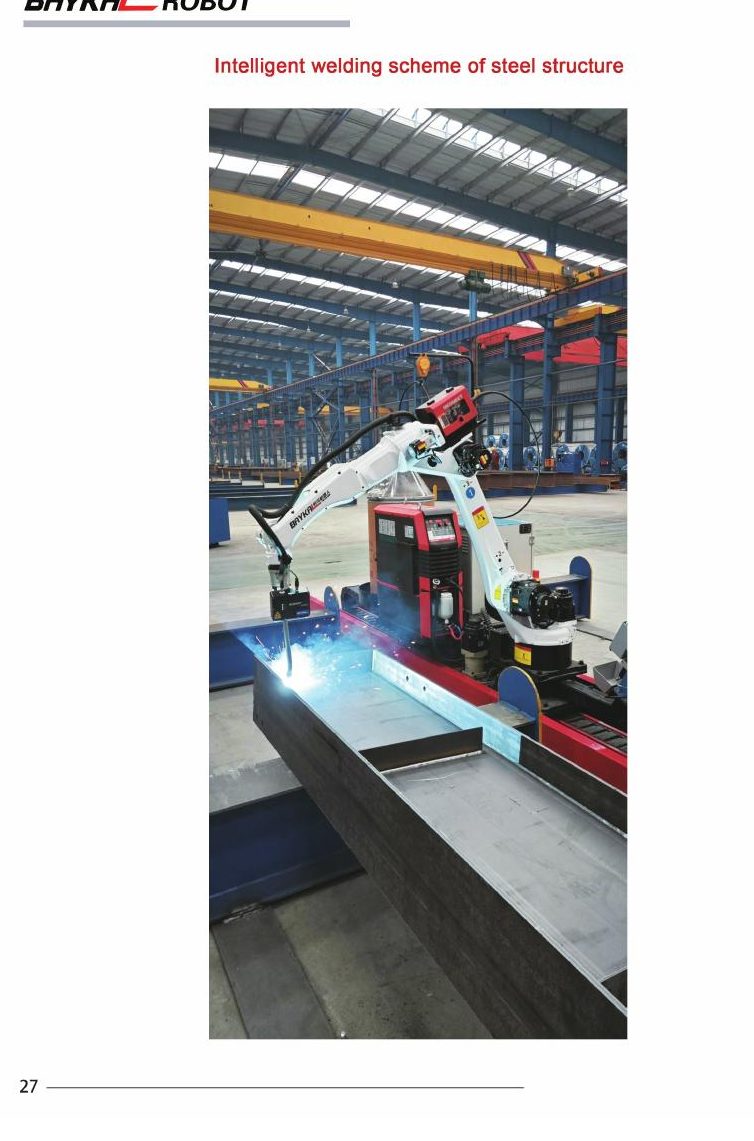
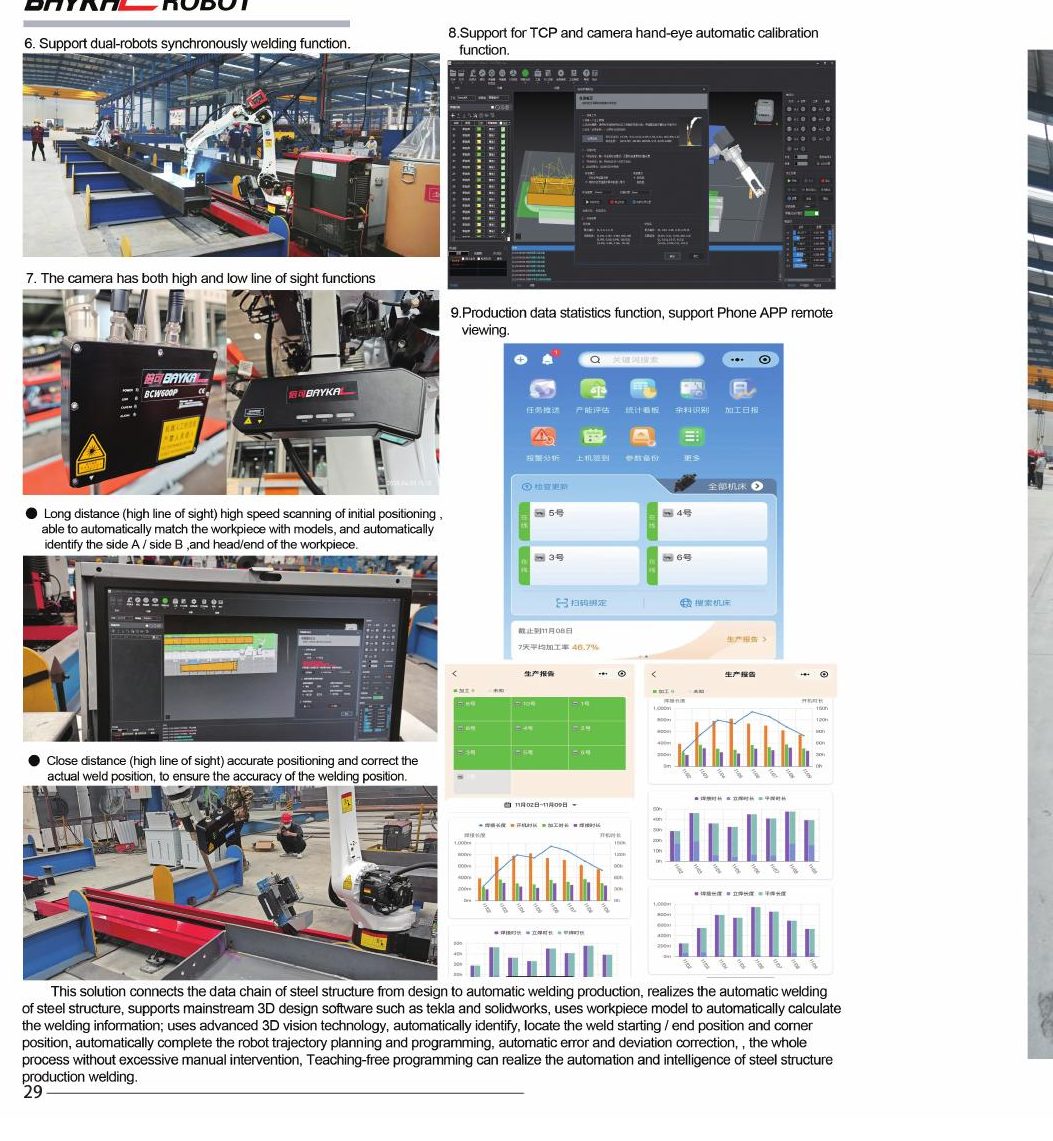
Une cellule de soudage qui se programme elle-même : elle scanne la pièce, trouve les joints, choisit le procédé et soude — sans apprentissage, sans programmeur hors ligne à votre charge.
Où cela s’applique
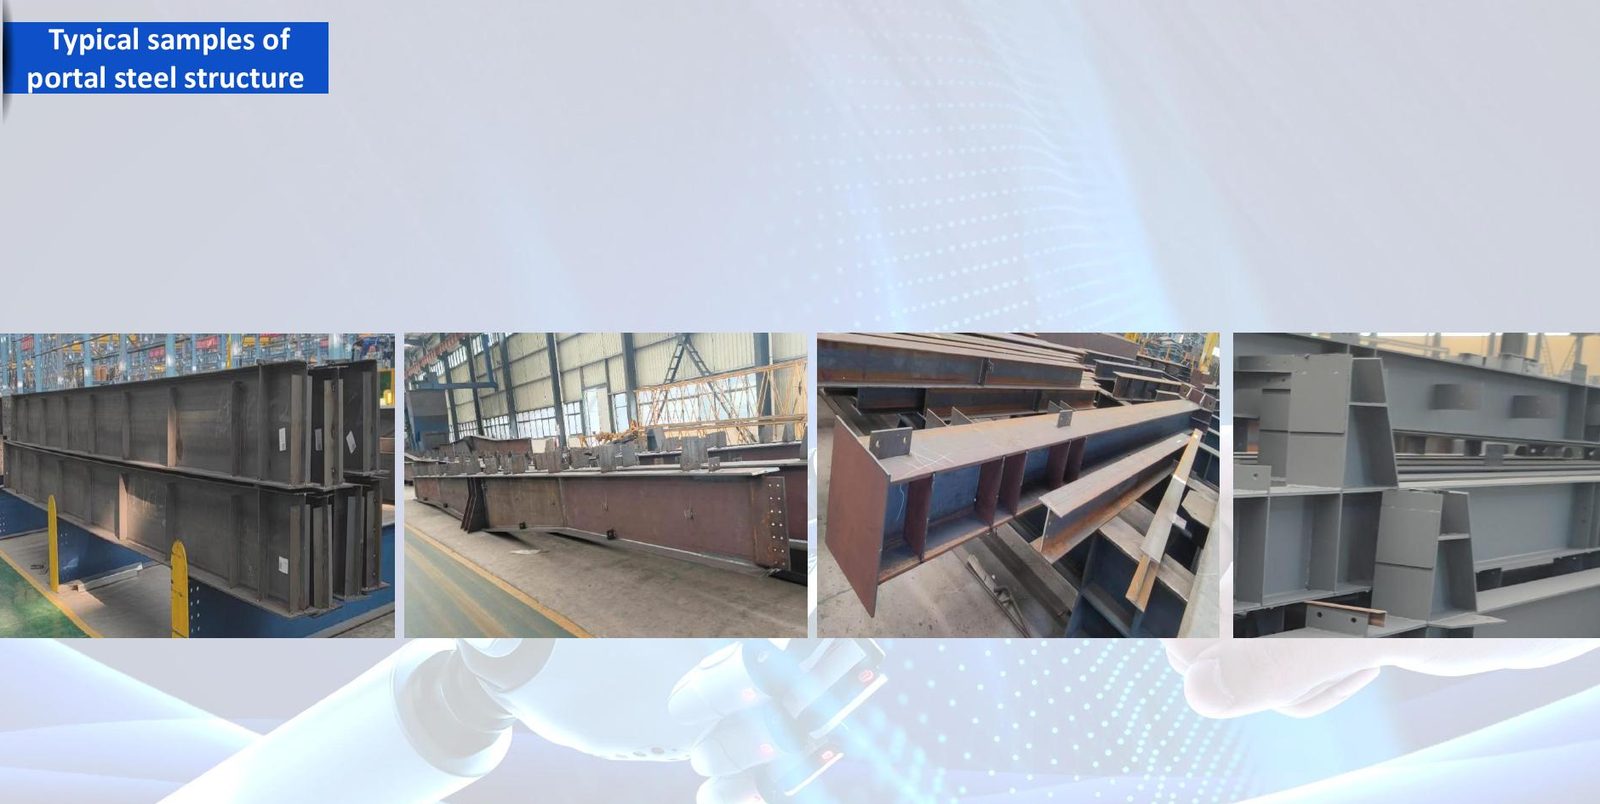
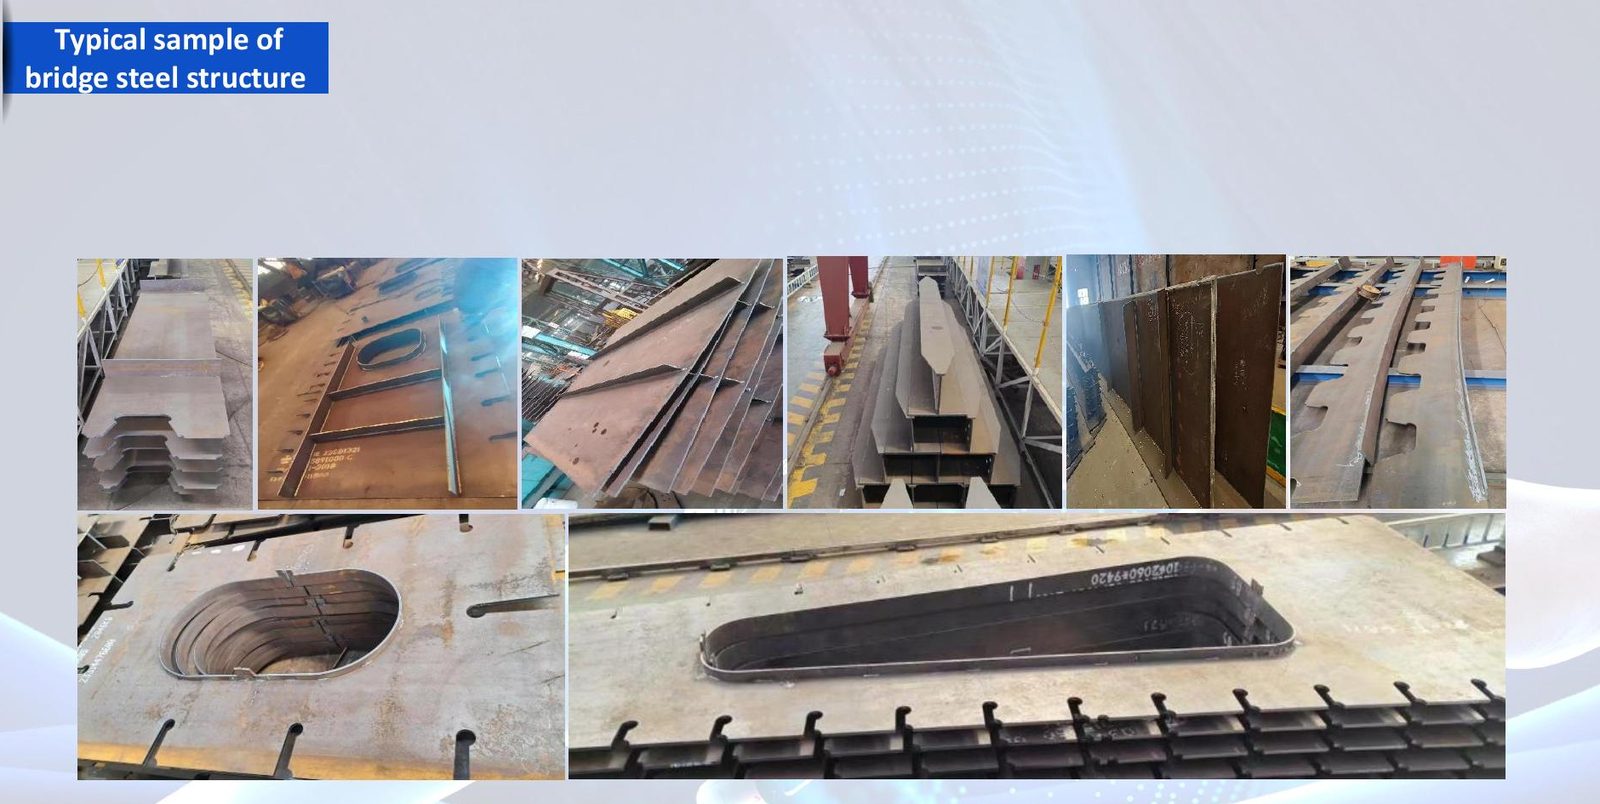
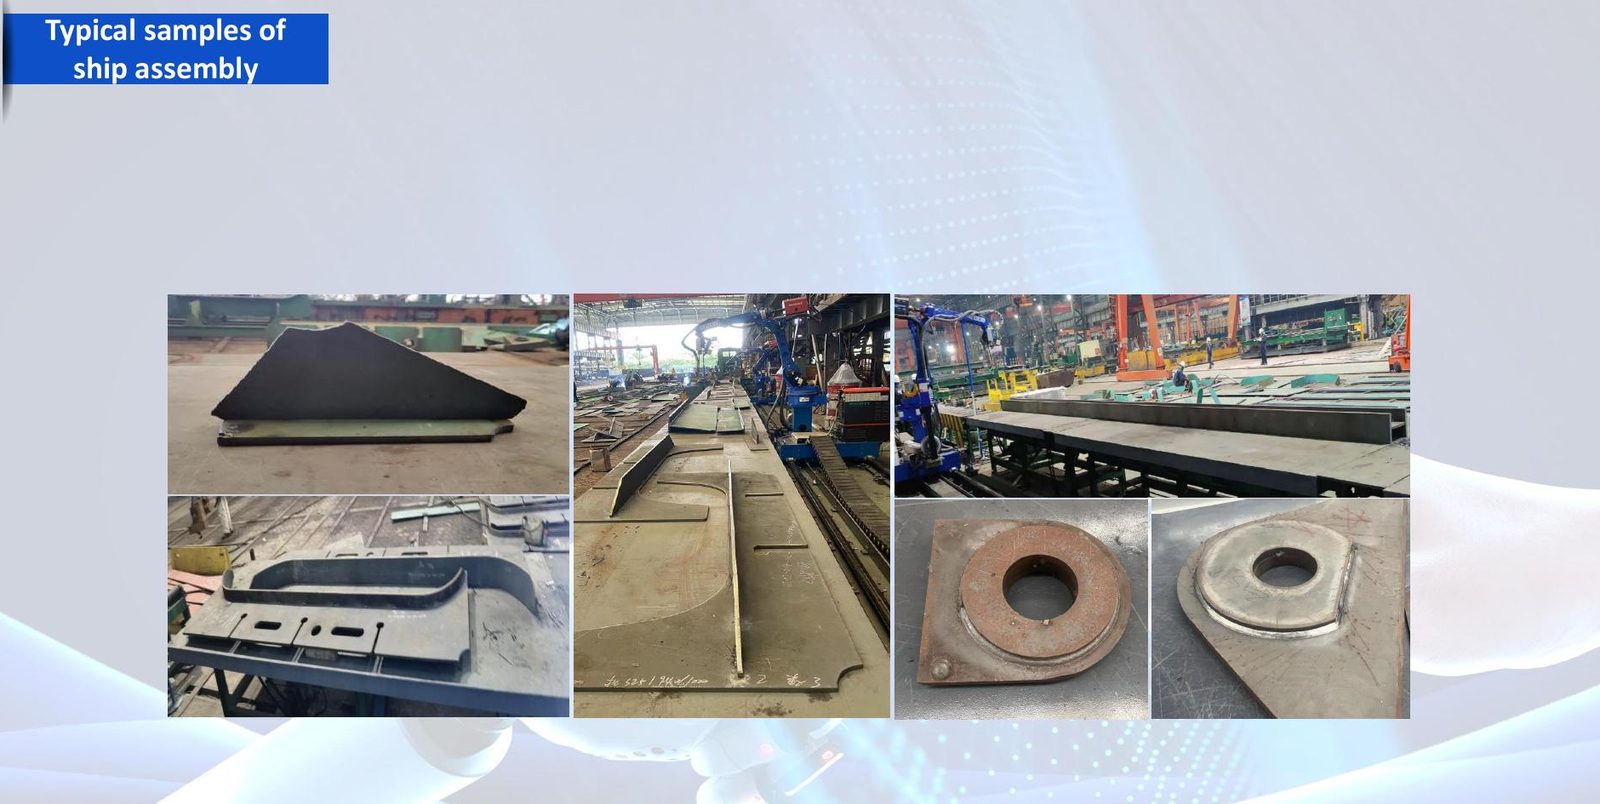
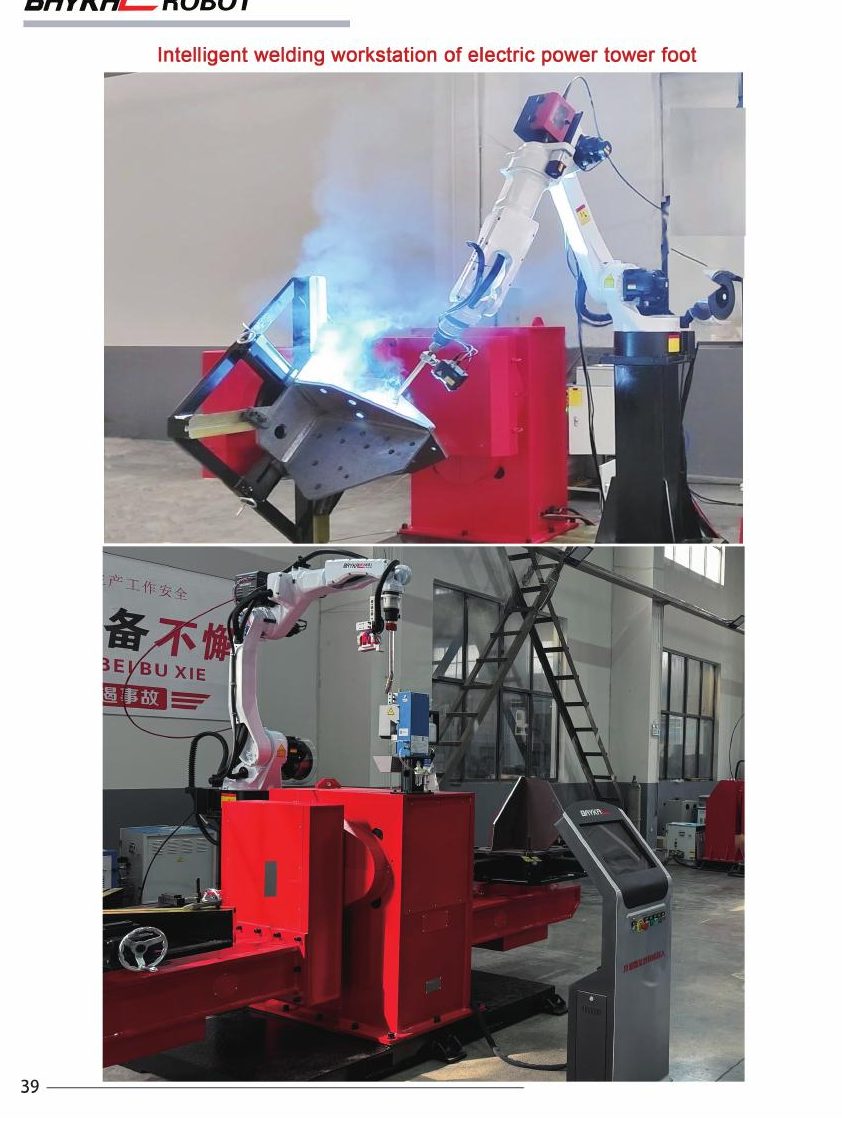
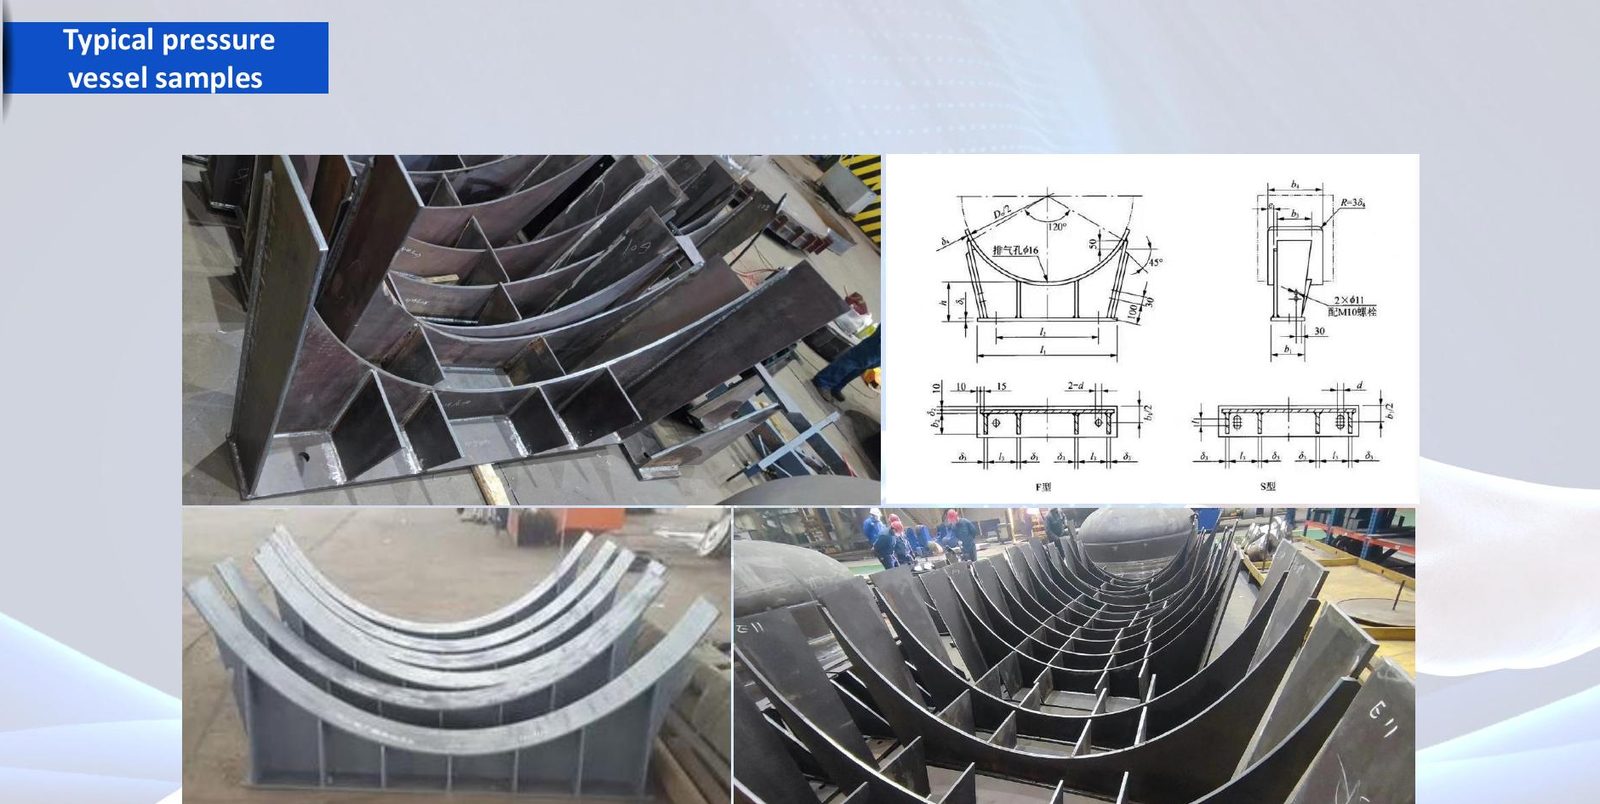
Charpente métallique, éléments de ponts, portiques, châssis de grues et de machines, blocs de préfabrication navale, pieds de pylônes et ensembles soudés en forte épaisseur — petites séries, nombreuses variantes, pièces qui ne se répètent jamais.
Deux systèmes, deux voies techniques
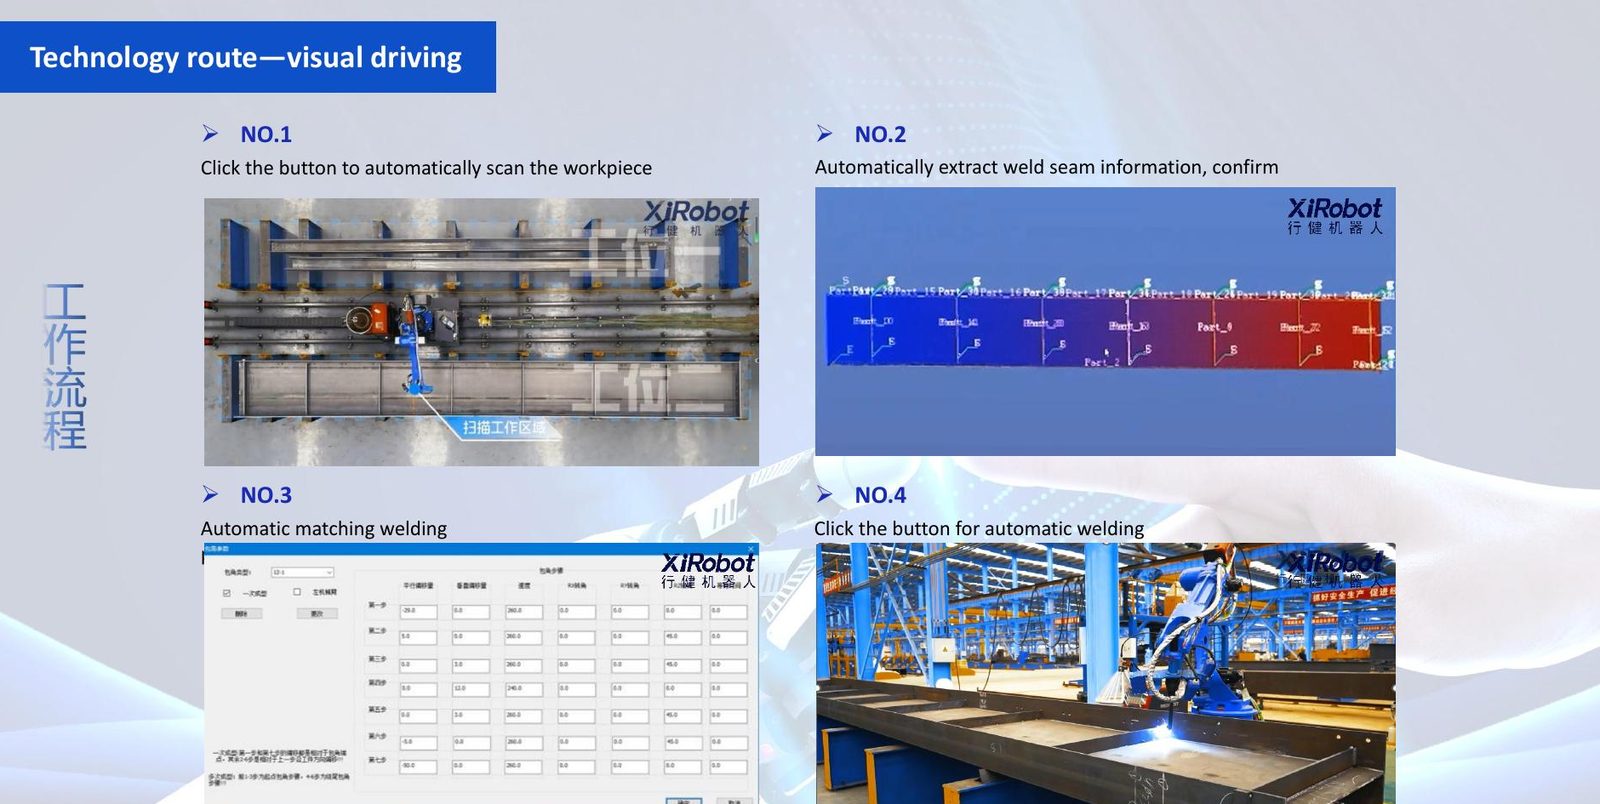
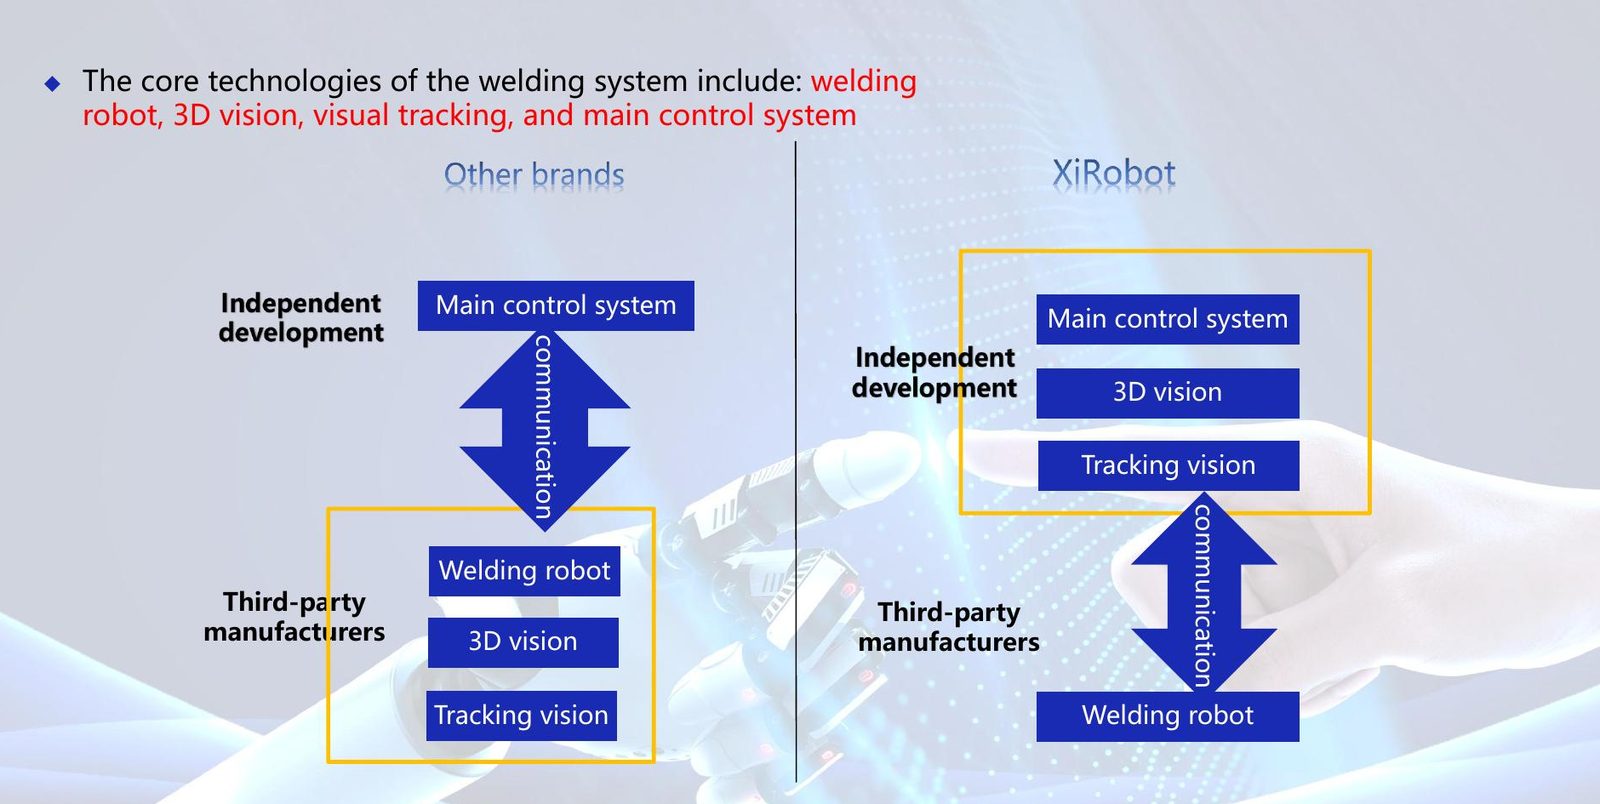
Système S — piloté par le scannage
Les yeux et le cerveau sont développés en interne ; le bras est acheté. Le système de commande principal, le scannage 3D et la vision de suivi appartiennent au constructeur du système : le poste trouve donc la pièce et les joints sans modèle et tolère des pièces posées sur la table approximativement plutôt que précisément. À choisir là où les plans existent mais pas les modèles, et où ce qui arrive sur la table n’est jamais tout à fait ce qui était prévu.
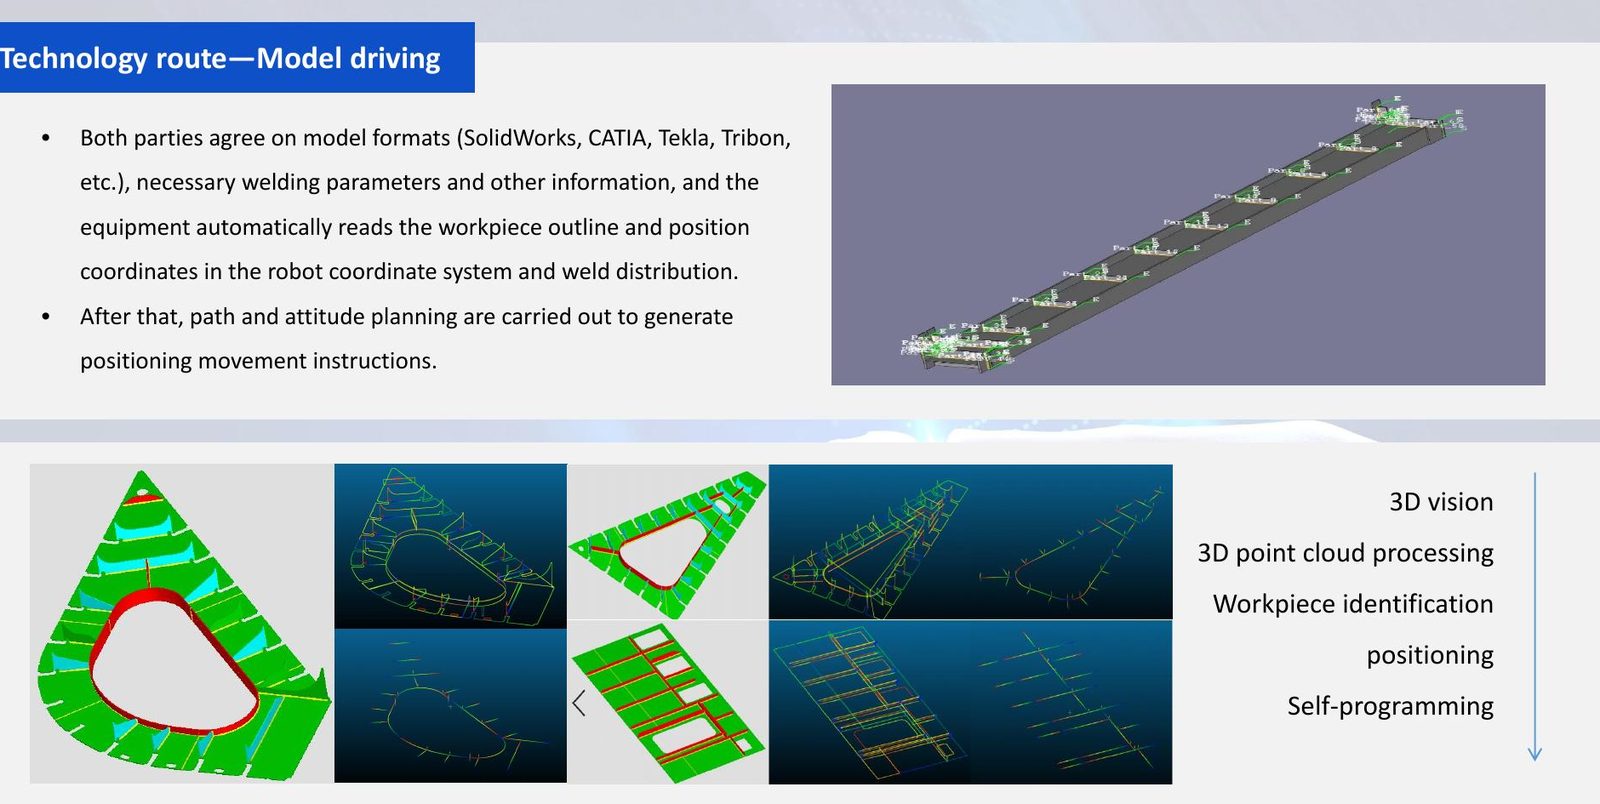
Système M — machine intégrée
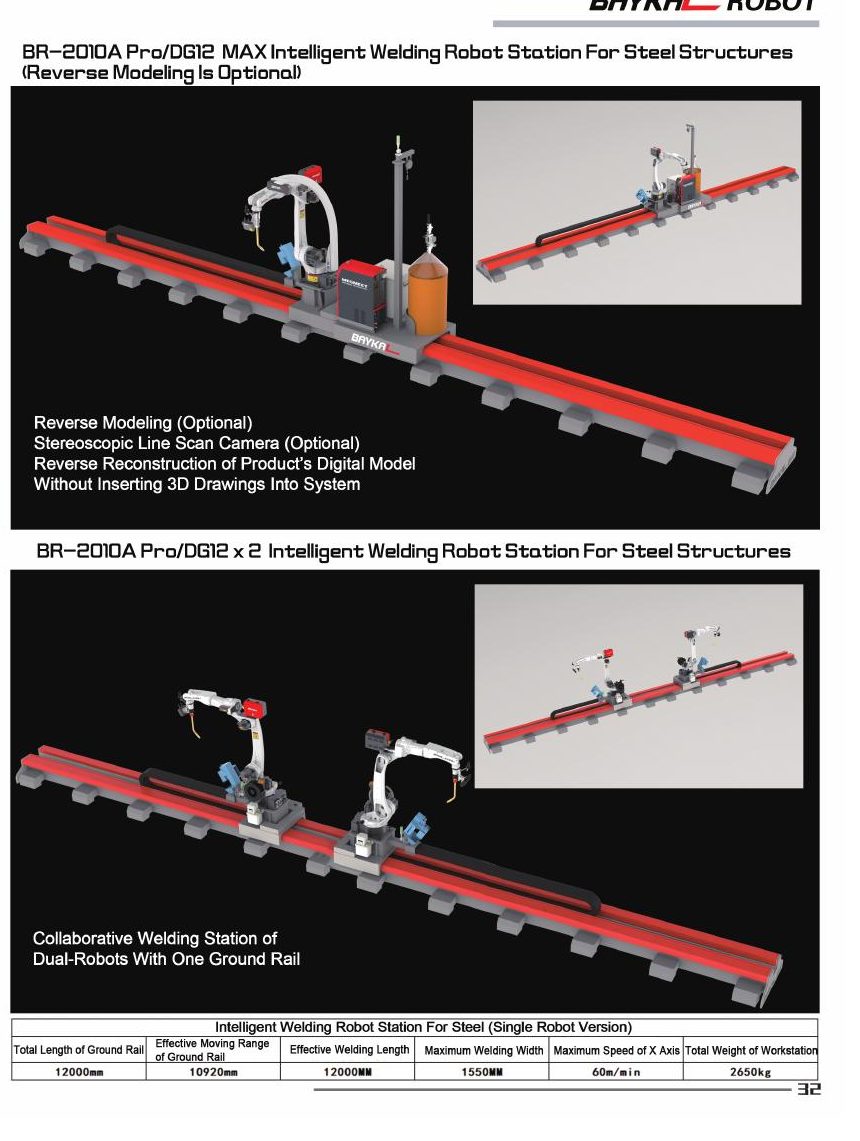
Le bras, la baie de commande et le logiciel forment un seul produit d’un seul fabricant. La commande tourne sous système d’exploitation temps réel sur bus de terrain EtherCAT avec un cycle de planification de 1 ms et interpole jusqu’à quatorze axes : un robot sur console avec un positionneur qui tourne la pièce en dessous se comporte donc comme une seule machine et non comme trois. La programmation hors ligne lit votre modèle 3D et génère chaque cordon, et une option de rétro-modélisation construit le modèle à partir d’un scan là où il n’en existe pas. À choisir là où un seul fournisseur doit porter tout le poste et où les pièces de rechange doivent venir d’une seule source.
Lequel des deux vous convient, ce sont vos pièces qui le décident, pas la brochure. Envoyez cinq ensembles soudés représentatifs : nous revenons avec un format de poste, une valeur de course utile et une base de calcul du temps de cycle.
Configuration type
- Bras de soudage six axes, portée de 1,4 à 2,0 m
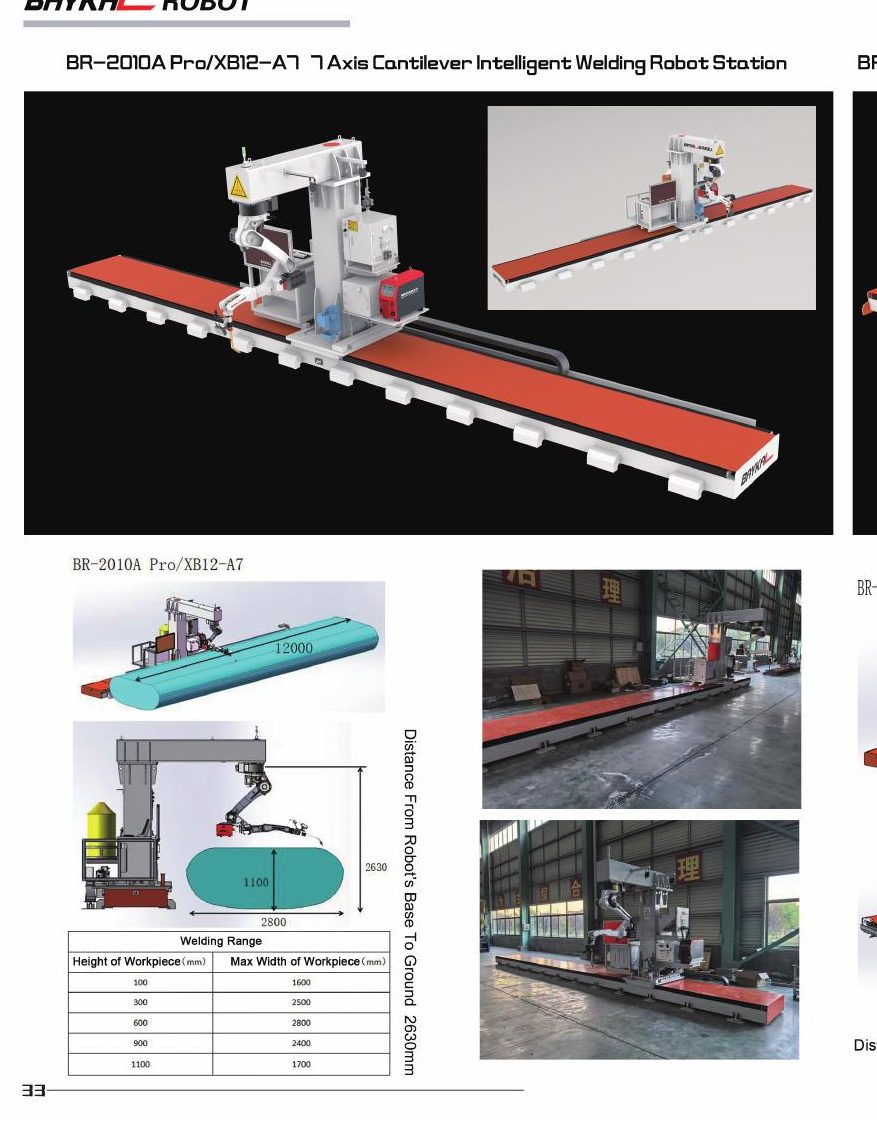
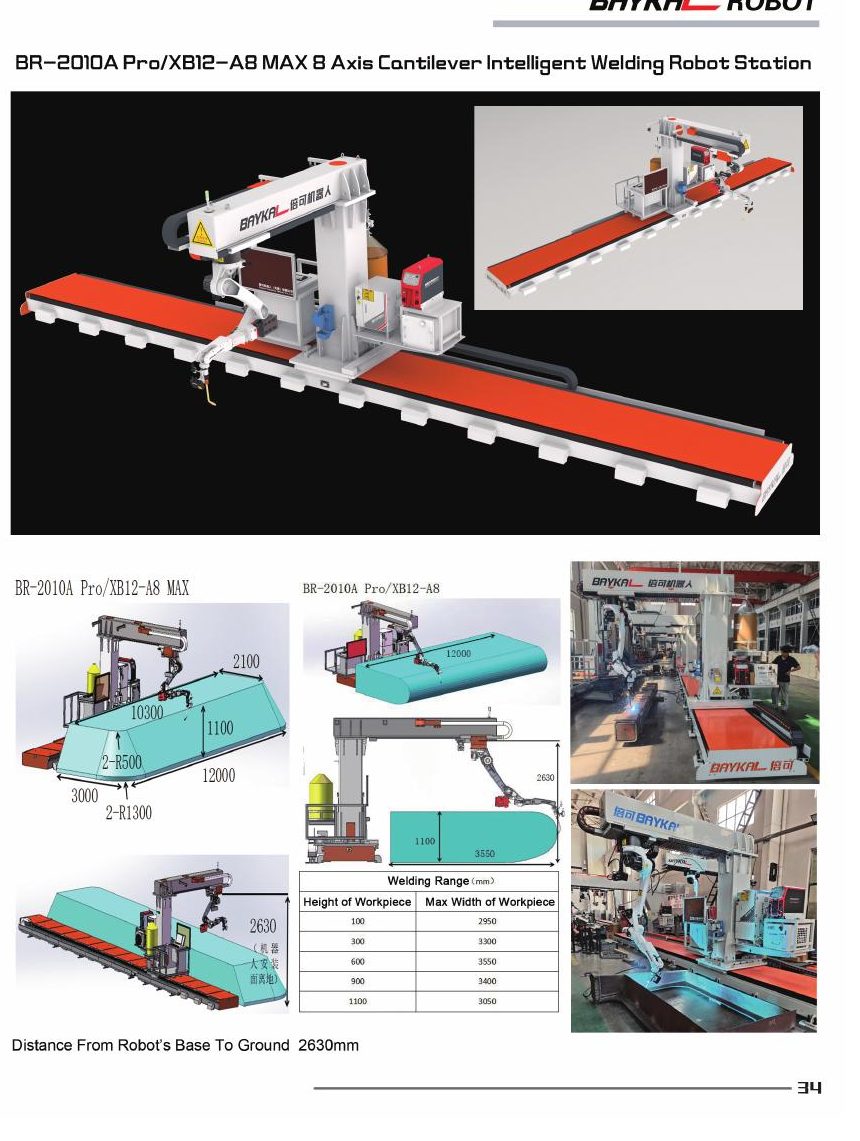
- Septième, huitième et neuvième axes : rail au sol, console ou portique
- Positionneur piloté comme axe externe de la même baie de commande
- Scanner panoramique ou 3D pour la recherche de la pièce et des joints
- Suiveur de joint laser suivant le cordon pendant le soudage
- Source MIG/MAG à onduleur : classe 350 A jusqu’à 3 mm environ, 500 A refroidie par eau au-delà de 8 mm
- Torche refroidie par eau, support anticollision, station de nettoyage de torche et de coupe-fil
- Commande de cellule avec base de données de procédés, plan de production et relevé de soudage ; interface MES sur demande
- Protection périmétrique, portes interverrouillées, barrières immatérielles, rideaux de soudage et aspiration des fumées dimensionnés selon l’implantation
- Outillage uniquement là où une pièce doit être maintenue en tolérance — chiffré sur sa propre ligne
Le poste en images
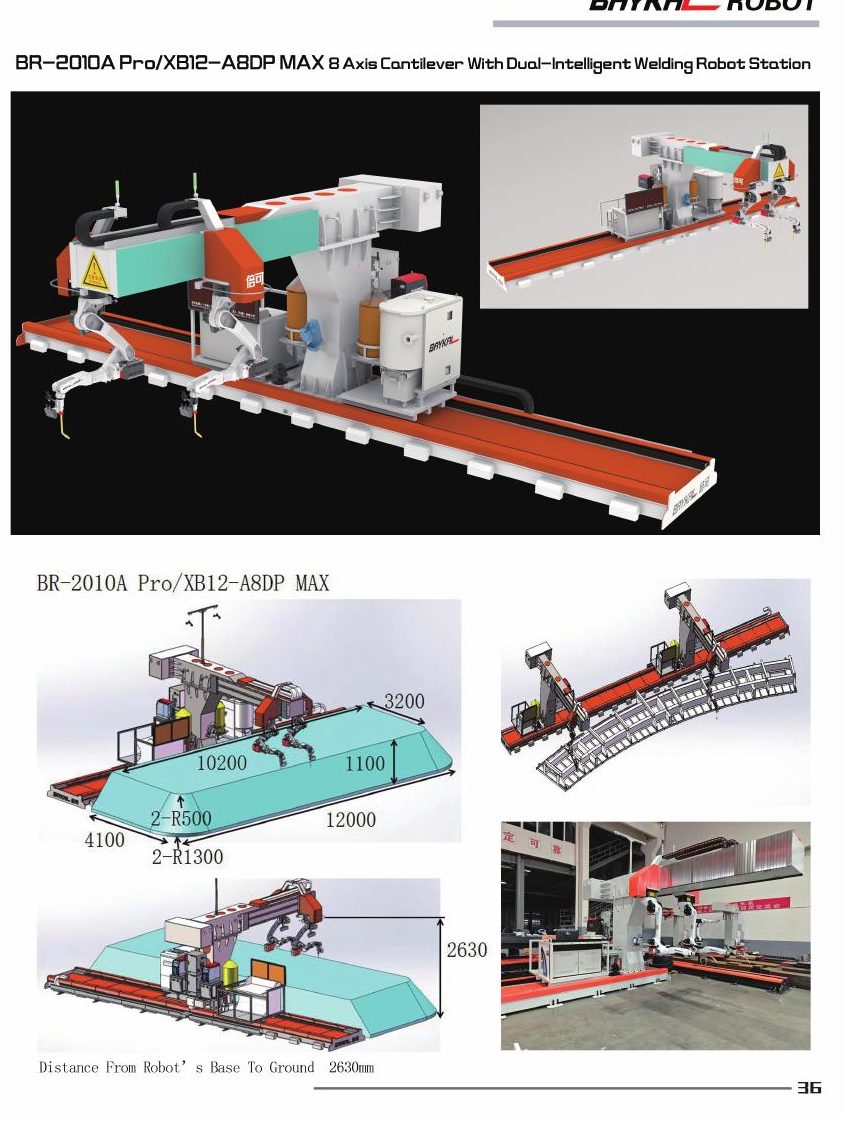
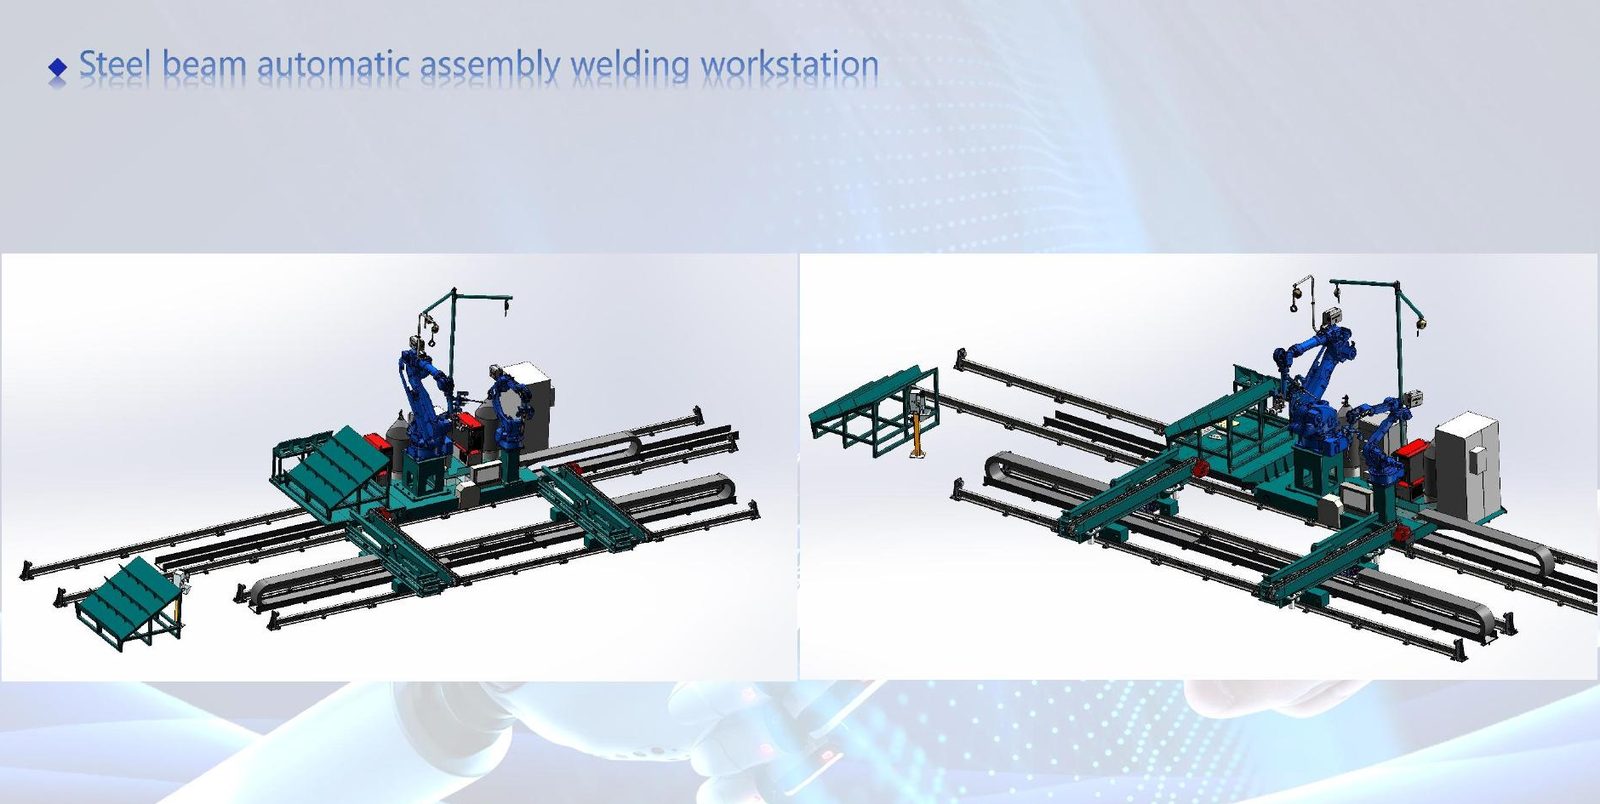
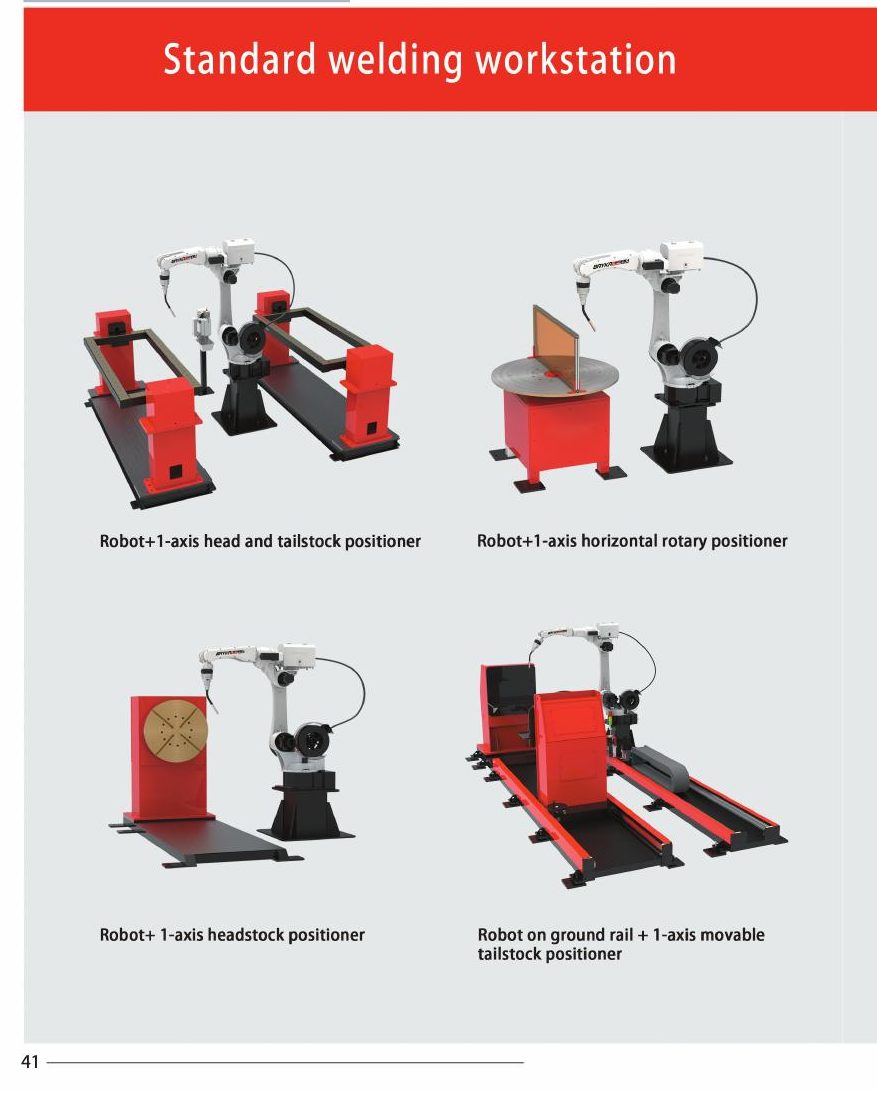
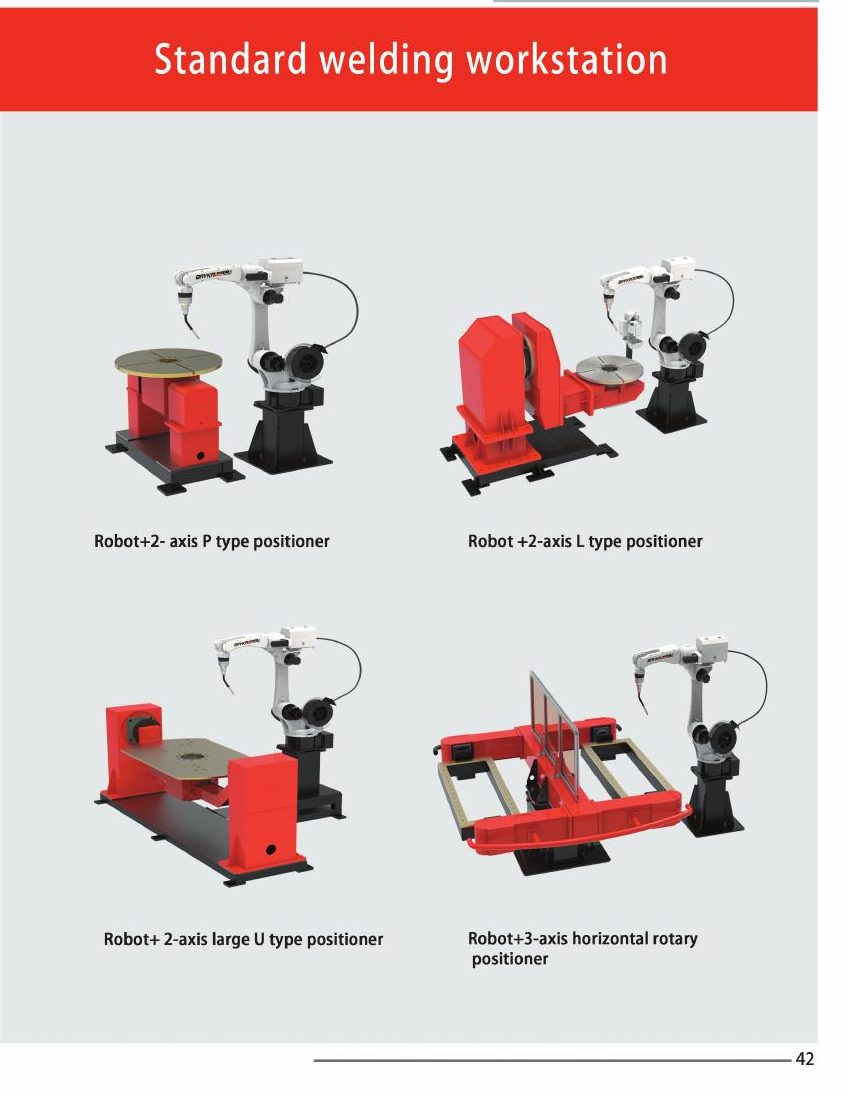
Pré-intégration et réception en usine (FAT)
La cellule est assemblée, câblée et exécutée dans notre atelier de Wuhu avant emballage. Pour ce type de poste, la FAT comprend :
- Course utile mesurée sur le poste terminé et consignée — et non la longueur du rail
- Largeur et hauteur maximales de soudage vérifiées aux hauteurs de pièce indiquées dans l’offre
- Cycle « scan vers programme » exécuté sur une pièce du client fournie avant expédition
- Suivi de joint démontré sur une pièce volontairement mal positionnée
- Éprouvettes de soudage selon le descriptif de mode opératoire de soudage (WPS) du client, avec relevé visuel et dimensionnel
- Marche continue au facteur de marche nominal avec export du relevé de soudage
- Essai fonctionnel du circuit de sécurité, des interverrouillages et de la barrière immatérielle par rapport à la spécification
Vous y assistez en visioconférence ou sur place ; le rapport avec les valeurs mesurées, les photos et la vidéo fait partie du dossier technique.Comment se déroule la pré-intégration →
Les questions qu’on nous pose sur cette cellule
Nous faut-il un programmeur ?
Non. Le poste scanne la pièce et écrit lui-même son programme. Là où un modèle 3D existe, il peut lire le modèle à la place. Vos soudeurs restent soudeurs ; personne n’a à devenir programmeur de robot.
Et si nous n’avons pas de modèle 3D ?
Alors c’est la voie du scannage qui est utilisée, et une option de rétro-modélisation peut construire le modèle à partir du scan. C’est le cas normal en réparation et en fabrication à l’unité.
Quelle est la longueur du rail ?
Demandez plutôt quelle est la course utile. Un rail de 12 m ne donne pas 12 m de soudage — le chariot du robot et les butées de fin de course en prennent une partie. Sur la seule configuration pour laquelle nous disposons d’une valeur mesurée, un rail de 12 000 mm donne 10 920 mm de course utile. Nous indiquons la course utile, la largeur maximale et la hauteur maximale de soudage, et nous les mesurons à la réception.
Peut-il souder notre pièce ?
Envoyez cinq ensembles soudés représentatifs — plans ou modèles, épaisseur de tôle, longueurs de cordons et taille de lot. Le format du poste découle des pièces, pas de la brochure.
Remplace-t-il nos soudeurs ?
Il remplace les cordons longs, rectilignes et répétitifs. L’accostage, le pointage, la reprise en position et le contrôle restent aux personnes.
Et les réservoirs sous pression et les pipelines ?
Nous ne fournissons un poste pour le travail des réservoirs que là où vous détenez le mode opératoire de soudage qualifié et l’agrément réglementaire. Nous ne vendons pas un poste comme chemin vers une qualification que vous n’avez pas, et nous ne proposons pas du tout le soudage de joints circulaires de pipelines.
Pourquoi n’y a-t-il pas d’études de cas sur cette page ?
Parce qu’il faudrait nommer des clients qui n’ont pas accepté de l’être. Ce que nous publions à la place, c’est la réception : la liste de ce qui est mesuré sur votre poste avant expédition, et le relevé que vous recevez avec lui.
Délai de livraison et certification ?
À vérifier au cas par cas — les deux sont confirmés par écrit avec l’offre.
Décrivez le poste en une seule fois
Le questionnaire de besoins de ce type de poste s’enregistre au fur et à mesure et délivre un numéro de dossier ; le fichier Word est le même questionnaire, à envoyer par courriel. Plans et photos à sales@livespower.com en rappelant le numéro. Aucun prix n’est annoncé avant que la pièce, la spécification et le temps de cycle ne soient connus.
Remplir en ligne → Télécharger le Word (.docx)
Ou sans attendre : commandez la proposition technique S1 — entièrement déduite du prix de l’équipement, remboursée si le temps de cycle est inatteignable.Services et tarifs →