
Encollage robotisé du vitrage automobile
Une cellule d’encollage applique un polyuréthane chauffé sur pare-brise, lunettes arrière et custodes. Une cellule livrée traite neuf types de vitrage pour trois modèles de véhicule avec un robot et trois tables de centrage mesurées par lasers Keyence à ±0,2 mm ; le client exigeait 7,5 caisses par heure et le résultat mesuré a été de 14, 16,7 et 17,9 caisses/h.
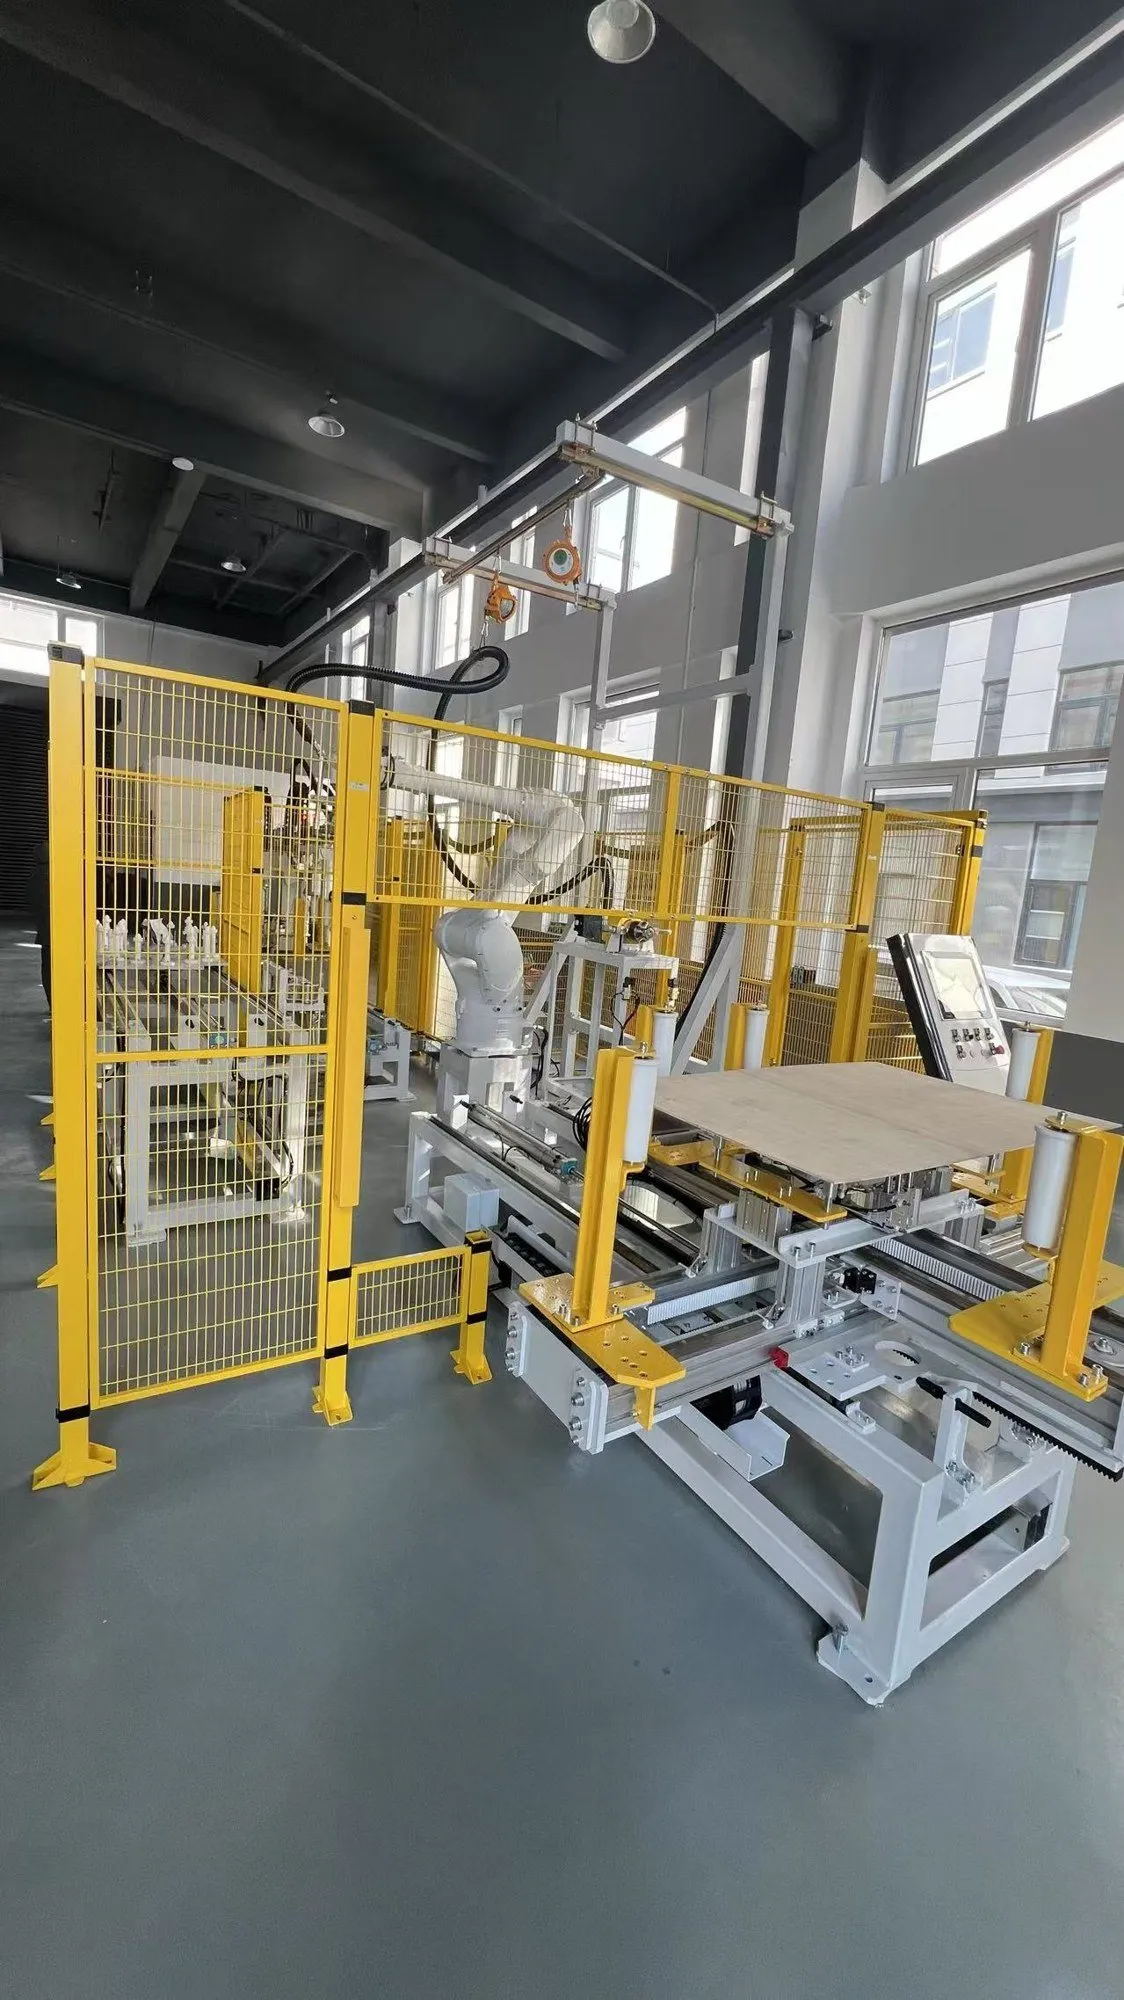
Les chiffres derrière cette configuration
| Types de vitrage | 9 pour 3 modèles de véhicule |
|---|---|
| Cadence exigée | 7,5 caisses/h — mesuré 14 / 16,7 / 17,9 caisses/h |
| Répétabilité de centrage | ≤ ±0,2 mm |
| Alimentation colle | Deux pompes, 60:1, 360 bar, chauffée sur tout le circuit |
| Dosage | 0–2 500 cm³/min à ±0,3 % |
| Régulation thermique | 10 zones, 30–40 °C en procédé, démarrage à froid à −15 °C |
Les chiffres viennent des dossiers des projets liés ci-dessous, pas d’une brochure. Votre ligne sera différente — voici ce que nous avons réellement construit ou étudié.
Ce que nous fournissons
- Tables de centrage et identification du type par mesure laser
- Alimentation colle chauffée, dosage, buse rotative et flexible chauffé
- Pilotage de la cellule sur automate Siemens avec protection périmétrique, verrouillages de porte et barrières immatérielles
- Programmation des trajectoires pour chaque variante de vitrage — chiffrée dès le départ
- Pré-assemblage et essai fonctionnel en Chine avant expédition
Ce que cette application nous a appris
La mise au point des trajectoires sur site pour chaque variante de vitrage est un travail certain sur une cellule d’encollage. La retirer de l’offre pour baisser le prix ne fait que déplacer le coût un an plus tard — sur ce projet nous y sommes retournés à nos frais.
Ce dont nous avons besoin de votre part
- Les plans de la pièce ou des photos cotées, y compris le recoin le plus profond à revêtir ou la liste complète des cordons.
- La spécification de peinture ou de procédé : 1K ou 2K, solvanté ou hydrodiluable, poudre, colle ou fil, avec l’épaisseur de film ou la gorge de soudure requise.
- La cadence requise — pièces ou unités par heure — et le régime d’équipes.
- Les dimensions de la cabine ou de la cellule, l’agencement du convoyeur ou des balancelles, et le classement de zone à risque attribué par votre ingénieur sécurité.